RM06F75R0CT 0603 CMS : Guide complet des spécifications et de l'empreinte
Les équipes de conception qui optent pour des composants compacts montés en surface ont besoin d'un guide concis et opérationnel concernant les dimensions physiques, les limites électriques et l'intégration sur le circuit imprimé. Les données du secteur montrent que les composants CMS 0603 demeurent l'une des empreintes les plus courantes pour les composants passifs et les LED sur les circuits imprimés à haute densité, car ils offrent un bon compromis entre taille, facilité de fabrication et performances thermiques. Ce guide se concentre sur leRM06F75R0CT, en précisant ce que les concepteurs doivent vérifier dans la fiche technique et ce qu'ils doivent mettre en œuvre sur le circuit imprimé : spécifications physiques, limites électriques, pastilles d'empreinte et pochoir, profil de refusion ainsi que les contrôles d'inspection.
| Paramètre / Dimension | Spécification (métrique) | Spécification (impériale) | Conseils techniques |
|---|---|---|---|
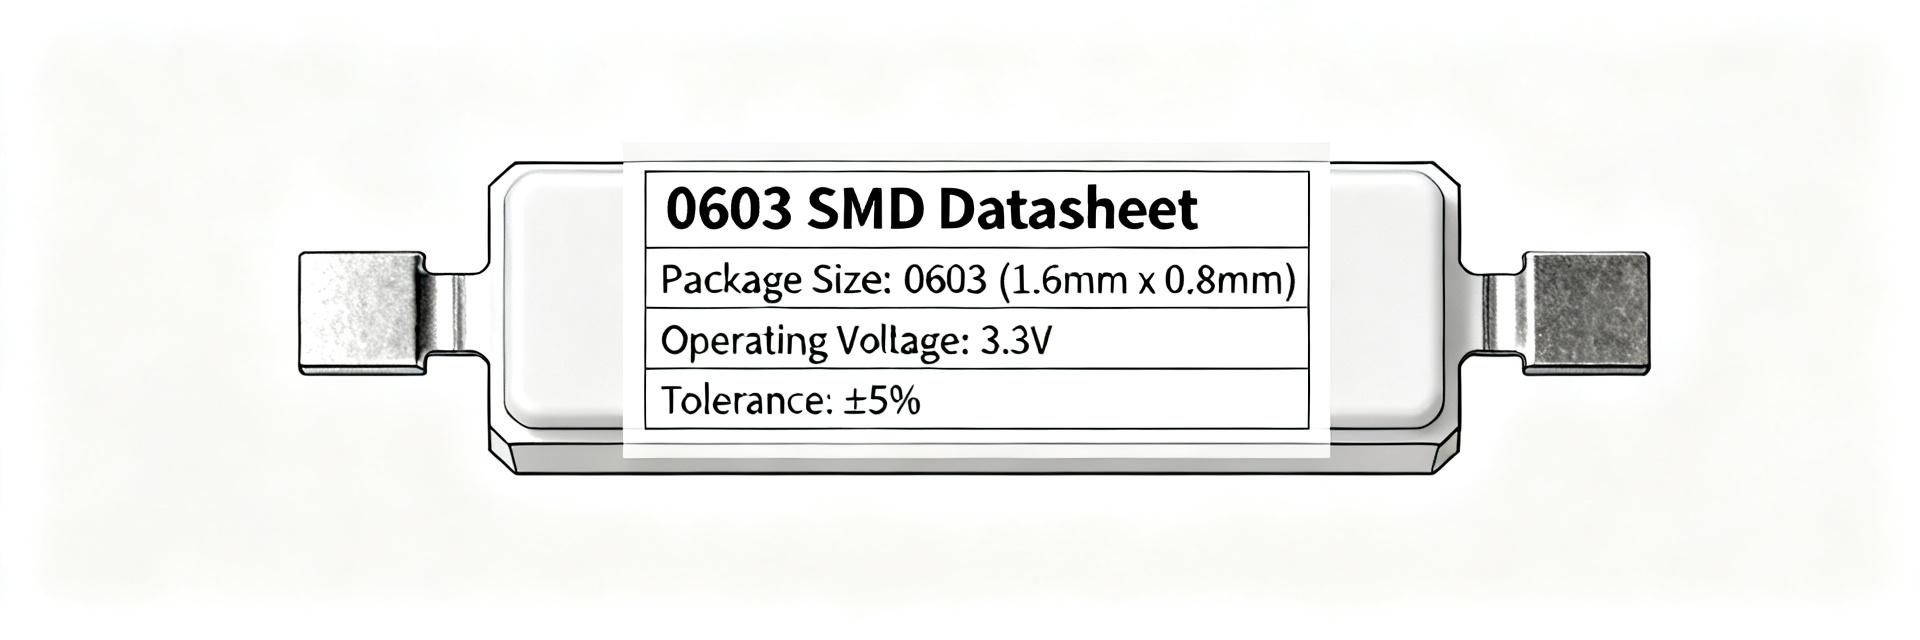
| Schéma de l'emballage du composant | 1,60 × 0,80 mm | 0,063 × 0,031 pouce (0603) | Profil d'empreinte métrique standard 1608 |
| Longueur recommandée des pastilles (X) | 1,30 mm | 51,2 mil | Permet la formation d'un filet de soudure solide |
| Largeur recommandée du pad (Y) | 0,60 mm | 23,6 mil | Limite l'excès de pâte et prévient les pontages latéraux |
| Ecartement entre pads (clearance) | 0,70 mm | 27,6 mil | Centre le corps du composant et équilibre la tension de surface |
| Épaisseur cible du pochoir | 0,125 mm | 5,0 mil | Feuille d'acier inoxydable découpée au laser |
| Tolérance de placement (X/Y) | ±0,05 mm | ±2,0 mil | Prévient les décalages lors de l'assemblage et les défauts de type « tombstone » |
1 — Contexte : Ce que signifient RM06F75R0CT et SMD 0603 pour votre conception
Boîtier et identité physique
Point : L'empreinte nominale du composant CMS 0603 correspond à un composant rectangulaire compact, couramment utilisé pour les résistances, les LED et les petits composants passifs. Preuve : La taille impériale standard est d'environ 0,06 pouce × 0,03 pouce (souvent exprimée en dimensions métriques 1608 ou 1,6 × 0,8 mm pour les versions LED/résistance), avec des épaisseurs typiques allant d'environ 0,45 mm à 0,9 mm selon le type de dispositif. Explication : Pour la conception du circuit imprimé et le montage, considérez le composant CMS 0603 comme une option de densité moyenne — assez petit pour économiser de l'espace, mais suffisamment grand pour assurer une manipulation fiable — tout en vérifiant précisément l'épaisseur du composant et la géométrie de ses terminaisons sur la fiche technique avant de définir l'empilement du circuit imprimé ou l'épaisseur du pochoir.
Applications typiques et contexte de placement
Point : Les composants CMS 0603 sont utilisés dans les matrices d'indicateurs, les cartes de capteurs à forte densité et les conceptions mixtes signal où il faut équilibrer la densité de routage et la fiabilité. Preuve : Par rapport au 0402, le 0603 améliore la robustesse du placement et réduit le risque de tombstoning ; comparé au 0805, il offre une meilleure densité de routage à un coût de fabrication modéré. Explication : Optez pour le composant CMS 0603 lorsque vous recherchez un compromis entre miniaturisation et débit de production : placez-le en veillant à prévoir un jeu suffisant pour les filets de refusion, et réservez le 0402 aux zones ultra-denses ou le 0805 lorsque la tolérance aux contraintes mécaniques est primordiale.
2 — Spécifications électriques et environnementales détaillées (analyse approfondie des données)
Cotes électriques et tolérances
Point : Extrayez toujours la tension/le courant direct, la résistance/la puissance nominale, la tolérance ou la capacité/tension directement de laRM06F75R0CTfiche technique plutôt que d'assumer des valeurs génériques 0603. Preuve : Les fiches techniques indiquent les maximums absolus, les points de fonctionnement typiques en avant ou nominaux, ainsi que les classes de tolérance ; les conditions de test sont généralement spécifiées à Ta = 25 °C. Explication : Utilisez les tableaux de la fiche technique pour définir les marges de conception, consultez les courbes de dératisation afin de déterminer le courant ou la puissance admissibles à la température du circuit imprimé, et précisez les conditions de test (Ta = 25 °C sauf indication contraire) dans votre plan de vérification pour éviter de surcharger la composante en application.
Spécifications thermiques, de fiabilité et de cycle de vie
Point : Les caractéristiques thermiques et les indices de fiabilité déterminent le choix du processus de refusion ainsi que les modalités de stockage et de manipulation. Éléments probants : Parmi les paramètres clés figurent la résistance thermique (θJA), les températures maximales de jonction et de carte, le niveau de sensibilité à l'humidité (MSL) ainsi que le nombre recommandé de cycles de refusion. Explication : Demandez aux fournisseurs, lorsque disponibles, des données d'essais accélérés — choc thermique, trempage en humidité, soudabilité — ; établissez les procédures de stockage et de cuisson en fonction du MSL, et limitez le nombre de réparations afin de préserver l'intégrité du composant et d'assurer les performances attendues tout au long de son cycle de vie.
3 — Recommandations relatives au pad et au motif de piste sur le circuit imprimé (guide pratique pour le pad)
Dimensions recommandées du motif de piste
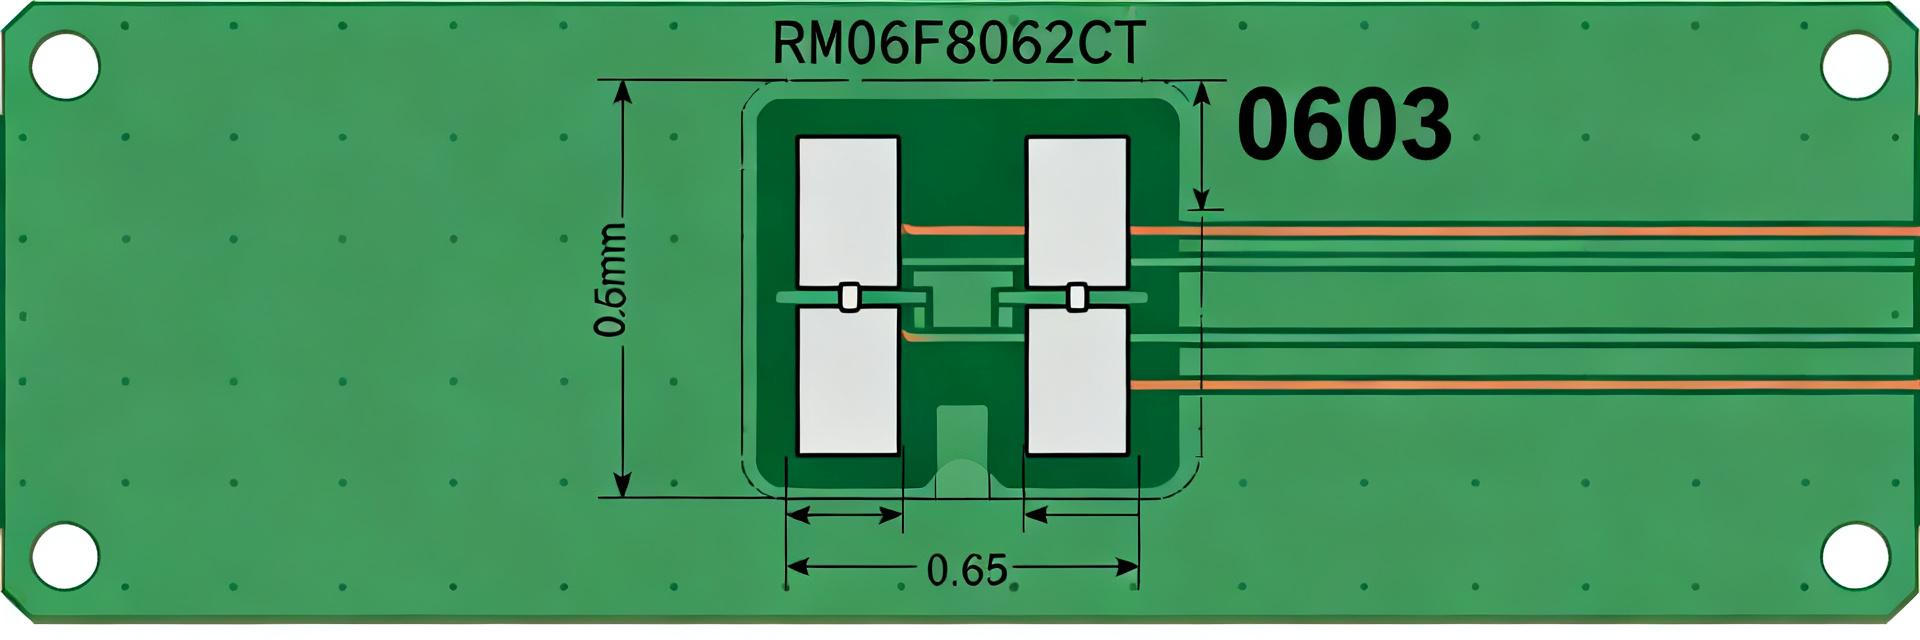
Point : Un motif de piste optimisé pour les composants 0603 améliore le rendement et réduit les défauts d'assemblage ; dimensionnez explicitement les pads en millimètres comme en mils. Éléments probants : Pour un pad 0603 conservateur, optimisé pour leRM06F75R0CT, utilisez une longueur de pad de 1,30 mm (51 mils), une largeur de pad de 0,60 mm (24 mils), un espacement entre pads de 0,70 mm (28 mils) et un contour global du land centré sur les pads. Explication : centrez le composant entre les pads, définissez des zones d'interdiction égales au contour du corps du composant augmentées de 0,2 mm de jeu, et utilisez un masque à souder entre les pads pour éviter les pontages ; désignez cette disposition comme la référence de l'empreinte et validez-la à l'aide d'un gabarit mécanique issu de la fiche technique.
Conseils concernant le pochoir à pâte à souder et les ouvertures des pads
Point : L'ouverture et l'épaisseur du pochoir influencent directement le mouillage et la formation des cordons de soudure. Preuve : Pour les pastilles de connexion 0603 mentionnées ci-dessus, il est recommandé d'obtenir une couverture de pâte de 60 à 80 % par pastille, avec un pochoir en acier inoxydable de 0,125 mm (5 mil) afin d'assurer un volume de pâte équilibré. Explication : Réduisez l'ouverture de 60 à 80 % pour éviter l'excès de pâte et le phénomène de « tombstoning » ; envisagez des ouvertures divisées ou des fenêtres sur les pastilles plus longues si un affaissement de la pâte est observé. Respectez les marges de tolérance conformes à la norme IPC-7351 lors de la génération des ouvertures au format Gerber et joignez un schéma annoté du pad dans votre dossier de livraison.
4 — Bonnes pratiques en matière d'assemblage et de soudure par refusion
Tolérances de placement et de préhension
Point : Un placement précis et le choix adéquat des buses réduisent les défaillances mécaniques et le phénomène de tombstoning. Preuve : Pour les composants 0603, visez une précision de positionnement X/Y supérieure à ±0,05 mm et une précision de rotation inférieure à 1 degré ; utilisez des buses à vide adaptées aux corps 0603 et programmez des hauteurs de préhension modérées afin d'éviter les mauvais prises. Explication : Assurez-vous que les repères de positionnement et les volumes de pâte déposés soient constants pour garantir la répétabilité du placement ; équilibrez le volume de pâte entre les pastilles afin d'éviter le tombstoning, et vérifiez la propreté et la planéité du pochoir sur les lignes à haut débit.
Profils de refusion et recommandations de soudage
Point : La plage de refusion doit respecter les limites MSL et thermiques du composant tout en assurant un mouillage adéquat de la soudure. Preuve : Guide typique de refusion pour les assemblages 0603 : montée en température contrôlée jusqu'à la phase d'immersion (~1–2 °C/s), maintien à cette température pendant environ 60–120 s pour activer le flux, pic à 235–250 °C pour les alliages sans SnPb avec 30–60 s au-dessus du point de fusion, ajusté selon les contraintes MSL et θJA. Explication : Sélectionnez une alliage de soudure et un flux compatibles avec le niveau de soudabilité du composant ; réduisez autant que possible les refusions répétées lorsque le MSL est élevé, et soyez attentif aux signaux d'alerte de l'assemblage — effet « tombstone », mouillage insuffisant ou filet excessif — qui indiquent qu'il est nécessaire d'ajuster le pochoir, les pads ou le profil de chauffage.
5 — Inspection, essais et dépannage sur circuit imprimé
Points de contrôle par inspection visuelle et radiographique
Point : Définir des critères d'acceptation visuels clairs et des cibles de contrôle par rayons X pour les défauts cachés. Preuves : Les contrôles visuels acceptés incluent un filet continu sur les deux terminaisons, une coplanarité conforme aux tolérances du composant, l'absence de pontage ou de désalignement, ainsi que l'absence de phénomène de tombstoning. Explication : Utiliser la radiographie pour détecter les vides sous les terminaisons ou les défauts internes de soudure ; les signatures courantes de défaut comprennent des filets asymétriques (quantité insuffisante de pâte) et des vides internes (pâte contaminée ou mauvaise mouillabilité), qui renvoient à des problèmes liés à l'ouverture de la pâte ou au profil de refusion.
Vérification électrique et dépannage sur le terrain
Point : Des tests rapides sur banc et une liste de contrôle pour le dépannage accélèrent l'identification des pannes en production. Preuve : Pour les composants résistifs ou à LED, utilisez un multimètre pour vérifier la continuité et le courant direct sous un courant contrôlé ; confirmez les marquages des composants par rapport aux tableaux de spécifications avant tout remplacement. Explication : En cas de défaillance, suivez une checklist : mesurez la continuité en circuit, effectuez une refusion sur un pad d'essai ou un coupon test remplaçable, comparez la répétabilité de la refusion entre plusieurs cartes, et si une reprise est nécessaire, privilégiez l'air chaud à température contrôlée afin d'éviter le soulèvement des pads ; revoyez la position du composant ou la pâte adhésive si les problèmes persistent.
Résumé
- RM06F75R0CTL'intégration nécessite de vérifier les limites électriques et les spécifications thermiques indiquées dans la fiche technique ; assurez-vous que les règles de conception de la carte tiennent compte des courbes de déréalimentation et des conditions de manipulation MSL afin d'éviter les surcharges et les défaillances prématurées.
- Un empreinte SMD 0603 avec des dimensions de pastilles de 1,30 × 0,60 mm et des ouvertures d'apprêt de 60 à 80 % permet d'obtenir des cordons de soudure fiables tout en minimisant le phénomène de tombstoning lorsqu'il est associé à un pochoir de 0,125 mm.
- Des profils de refusion contrôlés, une précision de placement de ±0,05 mm et des points de contrôle visuels/RX ciblés constituent l'épine dorsale d'un flux d'assemblage reproductible pour les conceptions de PCB de densité moyenne.
FAQ
Comment dois-je vérifier lesRM06F75R0CTvaleurs électriques avant la conception du schéma ?
Consultez les tableaux officiels de la fiche technique pour les valeurs maximales absolues, les valeurs de fonctionnement typiques et les conditions de test (Ta = 25 °C). Vérifiez les valeurs de tension directe/courant ou de résistance/puissance en fonction de votre température de fonctionnement et utilisez les courbes de déréalisation pour définir des marges de conception prudentes.
Quelle épaisseur de pochoir et quel pourcentage d'ouverture sont les plus adaptés aux composants SMD 0603 ?
Un pochoir en acier inoxydable de 0,125 mm (5 mil) avec une couverture d'ouverture de 60 à 80 % par pad constitue un point de départ éprouvé pour les composants 0603. Ajustez la forme de l'ouverture (fente ou fenêtre) si vous observez un affaissement excessif de la soudure ou un phénomène de tombstoning lors des essais de montage en première passe.
Quand dois-je demander des données supplémentaires sur la fiabilité pour un petit composant CMS ?
Demandez des données d'essais accélérés — choc thermique, trempage en humidité et soudabilité — si le composant sera soumis à des environnements sévères, à plusieurs cycles de refusion ou à un long stockage. Ces données permettent de définir les procédures de manipulation MSL, les étapes de cuisson ainsi que la durée de vie prévue en service.
Quelles sont les tolérances recommandées pour le placement en SMT afin d'éviter le tombstoning sur les empreintes 0603 ?
Respectez un alignement X/Y du système de placement de ±0,05 mm et une précision angulaire de 1 degré. Égaliser le volume de pâte entre les pads appariés et équilibrer le relief thermique des pistes contribuent également de manière significative à prévenir les déséquilibres et le tombstoning.