RM06F7322CT : Analyse approfondie complète de la fiche technique du CMS 0603
Cet article extrait les données chiffrées les plus utilisées par les ingénieurs en matériel à partir d'une fiche technique typique d'un composant CMS 0603 — dimensions mécaniques, valeurs nominales maximales, résistances thermiques, limites de soudure/refusion et essais de fiabilité — et montre comment ces chiffres influencent les choix relatifs à l'encombrement, au montage et à la validation. L'accent est mis sur l'aspect pratique : lisez la fiche technique, sélectionnez les lignes pertinentes et agissez rapidement.
Destiné aux concepteurs de circuits imprimés, aux ingénieurs en matériel et aux acheteurs, cet article propose une analyse axée sur les chiffres afin que les équipes puissent évaluer rapidement l'adaptation, la marge thermique, les contraintes de montage et les exigences d'essai. Il est entendu que le lecteur consultera la fiche technique du composant pour obtenir les valeurs exactes des tableaux lors de la phase finale de conception et d'approvisionnement.
Contexte produit et contexte du composant CMS 0603
Présentation du boîtier et aspects mécaniques
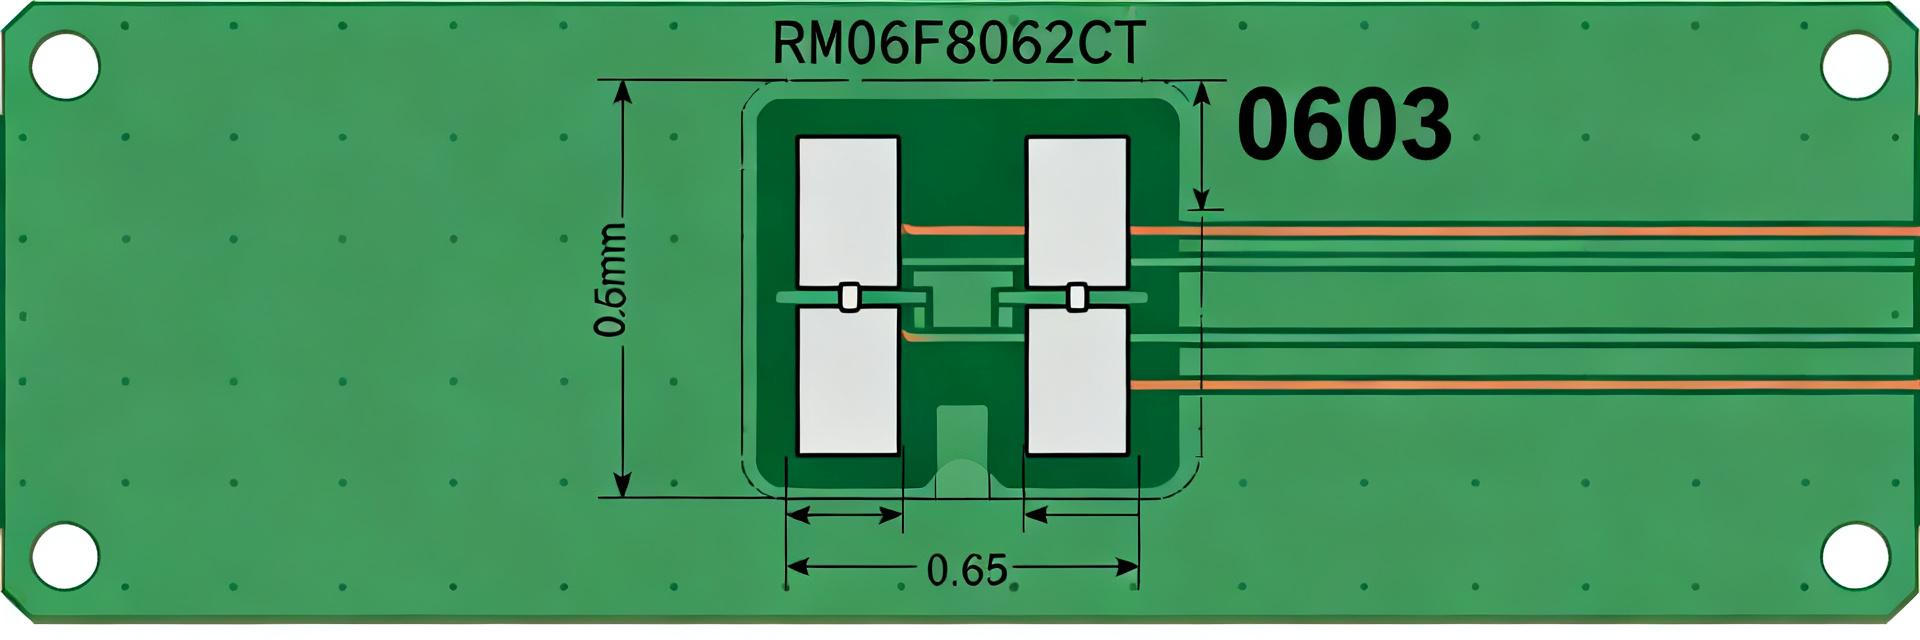
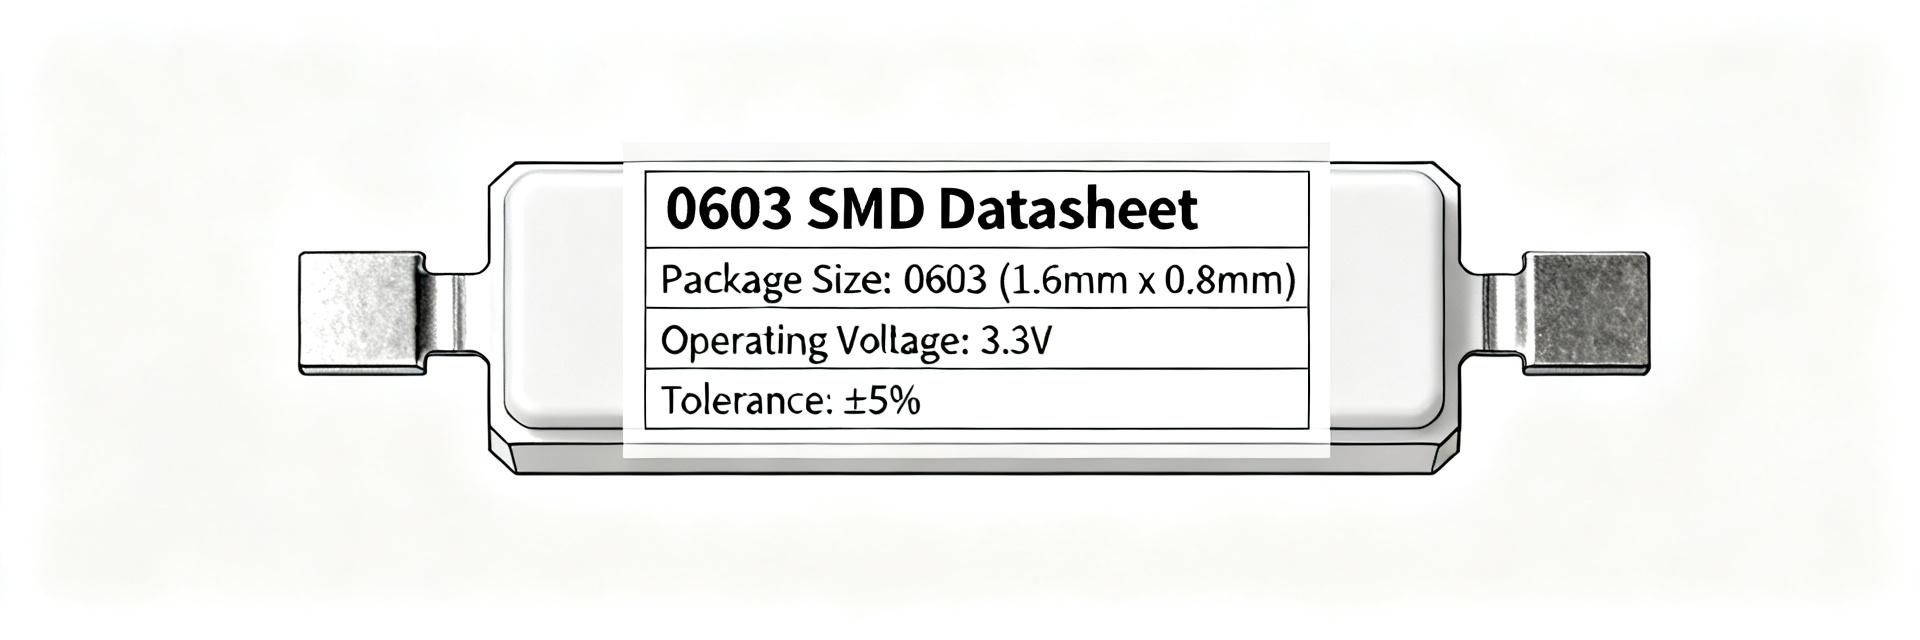
Point : L'empreinte nominale du composant SMD 0603 est compacte et standardisée. Preuve : la taille nominale typique d'un 0603 est de 0,06" × 0,03" (environ 1,6 × 0,8 mm), avec une hauteur du boîtier variable selon les séries ; les schémas mécaniques des fiches techniques indiquent les tolérances exactes. Explication : extrayez le contour et les pads recommandés sur la carte à partir du dessin de la fiche technique, puis utilisez ces dimensions pour générer l'empreinte et les ouvertures du pochoir.
Applications typiques et domaines d'application du RM06F7322CT
Point : Les composants 0603 assurent des fonctions de chemin de signal, d'indication et de découplage sur des cartes PCB très densément équipées. Preuve : les notes d'application et les caractéristiques électriques figurant dans la fiche technique précisent les usages recommandés. Explication : choisissez ce composant lorsque l'espace est limité et que ses performances électriques et thermiques répondent aux exigences du circuit ; sinon, envisagez des packages plus grands pour une dissipation accrue.
Spécifications électriques clés (analyse des données)
| Paramètre | Base de référence de la fiche technique | Règle empirique d'ingénierie | Action de conception |
|---|---|---|---|
| Taille du boîtier (EIA/Métrique) | 0603 / 1608 Métrique | 1,60 ± 0,10 mm × 0,80 ± 0,10 mm | Schéma de piste nominal IPC-7351B verrouillé |
| Puissance dissipée nominale | 1/10 W (0,10 W) à 70 °C | Dératage de 20 % si Ta > 70 °C | Calculer P = I²R en fonction de la limite thermique |
| Tension de fonctionnement continue | 50 V maximum (ou √P×R) | Appliquer une marge de 20 % pour les pics transitoires | Vérifier la limite maximale de tension des rails |
| Résistance et tolérance | 73,2 kΩ ±1 % (E-96) | TC : ±100 ppm/°C typique | Inclure la dérive dans l'erreur de boucle au pire cas |
Prioriser les valeurs absolues maximales et les caractéristiques de fonctionnement
Point : Les tableaux des valeurs maximales absolues et des conditions de fonctionnement recommandées constituent la référence la plus cruciale d'une fiche technique. Preuve : les lignes « maximum absolu » de la fiche technique indiquent les plafonds en tension, en courant et en température. Explication : reportez directement ces lignes dans une liste de contrôle de conception, puis appliquez des marges de sécurité (généralement de 10 à 30 %) pour garantir la fiabilité en production et face aux événements transitoires.
Performance vs. environnement : température et tolérances
Point : Les coefficients de température et les classes de tolérance déterminent le comportement en cas de pire situation. Preuve : les tableaux de la fiche technique relatifs aux tolérances, aux coefficients de température (ppm/°C) et aux courbes de dératisation montrent comment les limites spécifiées évoluent en fonction de la température. Explication : effectuez des calculs en cas de pire situation (en combinant tolérance, coefficient de température et variation de l'environnement) afin de valider la marge dans les conditions de fonctionnement les plus élevées attendues.
Comportement thermique et indicateurs de fiabilité (analyse des données / méthode)
Résistance thermique, températures jonction/ambiante et dératisation thermique
Point : RθJA et RθJC permettent de convertir la dissipation de puissance en élévation de température. Preuve : les tableaux thermiques des datasheets indiquent les valeurs de RθJA (jonction‑à‑ambiante) et de RθJC (jonction‑à‑boîtier) pour différentes configurations de PCB. Explication : calculez ΔT = P × RθJA pour votre carte, ajoutez la température ambiante afin d'estimer la température de la jonction, puis utilisez ce résultat pour vérifier la dératisation thermique par rapport aux limites spécifiées dans le datasheet.
Tests de fiabilité, cycle de vie et notes de conformité
Point : Les datasheets mentionnent les tests de qualification ainsi que les critères de réussite ou d'échec qui guident l'échantillonnage en production. Preuve : les entrées typiques incluent des tests de stockage à haute température, de choc thermique, de vibration et d'humidité, accompagnés de critères d'acceptation. Explication : associez ces types de tests à votre plan de vérification produit et exigez des échantillons ou des certificats similaires auprès du fournisseur pour la qualification.
Empreinte PCB, directives de montage et de soudure (guide méthodologique)
Empreinte recommandée et motif de soudure/pâte à souder
Point : La géométrie des pads et l'ouverture de la pâte à souder déterminent la qualité du placement et le risque de tombstoning pour les composants CMS 0603. Preuve : les plans mécaniques du datasheet incluent le motif de pistes recommandé ainsi que les tolérances. Explication : appliquez la taille de pad recommandée, utilisez une couverture d'ouverture de pâte comprise entre 60 et 80 % par pad comme point de départ, et prévoyez un relief dans le masque à souder lorsque cela est nécessaire pour l'inspection.
Profils de refusion et bonnes pratiques d'assemblage
Point : Le profil de refusion indiqué dans le datasheet spécifie les limites thermiques et les exigences de montée en température pour obtenir des joints de soudure fiables. Preuve : les tableaux ou graphiques de refusion donnent les recommandations concernant la température maximale et le temps au‑dessus du liquide. Explication : suivez le profil du composant lors du développement du processus, validez avec des thermocouples sur une carte représentative, et documentez les précautions de manipulation et ESD pour les opérateurs.
Analyse comparative et guide de sélection (étude de cas / comparaison basée sur les données)
Liste de contrôle des spécifications côte à côte (ce qu'il faut comparer)
Point : Une liste de contrôle compacte des spécifications simplifie la comparaison entre fournisseurs ou composants. Preuve : comparez l'encombrement, la tension/courant maximum, la dissipation de puissance, RθJA, la tolérance, la température de fonctionnement et la matrice d'essais de fiabilité tirés de chaque fiche technique. Explication : saisissez ces lignes dans un seul tableur afin de filtrer rapidement les candidats selon les contraintes qui comptent le plus pour votre conception.
Compromis et matrice décisionnelle pour les ingénieurs
Point : La sélection est un compromis entre taille, marge thermique et fiabilité. Preuve : les valeurs de dissipation indiquées sur les fiches techniques ainsi que les résultats des essais permettent d'identifier les points de compromis. Explication : privilégiez les performances thermiques lorsque l'environnement ambiant ou la puissance sont élevés, optez pour des boîtiers plus petits dans les conceptions à faible consommation où l'espace est limité, et documentez les impacts coût‑fiabilité pour la décision relative à la nomenclature (BOM).
Liste de contrôle pratique pour les tests, la validation et la pré‑production (conseils d'action)
Liste de contrôle de validation en phase de pré‑production
Point : Une courte liste de contrôle mesurable évite les mauvaises surprises à la dernière minute. Preuve : utiliser les lignes de la fiche technique pour guider chaque vérification — correspondance du pad, soudabilité, valeurs maximales et profil de refusion. Explication : effectuer une vérification des pads (mécanique), un essai de placement‑et‑soudage, une imagerie thermique sous charge nominale, un test de soudabilité, ainsi qu'au moins un cycle de fiabilité sur échantillon avant validation finale.
Recommandations pour les tests sur le terrain et la surveillance à long terme
Point : Les données de terrain confirment les hypothèses de conception et orientent les décisions relatives à la fin de vie. Preuve : surveiller la température, l'intensité et la tension par rapport aux limites indiquées dans la fiche technique lors des phases d'essai en conditions extrêmes et des prototypes. Explication : définir des seuils de télémétrie pour détecter les dérives ou les écarts susceptibles d'entraîner des modifications de conception ou le remplacement, et planifier des prélèvements périodiques de fiabilité pour les produits destinés à une utilisation prolongée.
Résumé
Les principaux points à extraire de la fiche technique du composant sont : l'empreinte mécanique (patron de pistes et tolérances), la limite électrique principale qui conditionne votre circuit (courant/tension maximale absolue ou de fonctionnement), ainsi que la contrainte thermique (RθJA et température de jonction admissible). Vérifiez l'empreinte, effectuez des vérifications thermiques et suivez les instructions de refusion fournies.
Résumé clé
- Mécanique : avant la validation CAD, confirmez le patron de pistes SMD 0603 et ses tolérances d'après le dessin de la fiche technique afin d'éviter les mauvais placements et les reprises.
- Électrique : extrayez les lignes relatives aux valeurs maximales absolues et aux caractéristiques de fonctionnement, puis appliquez des marges de sécurité pour protéger contre les transitoires et les variations de fabrication.
- Thermique et assemblage : calculez ΔT à l'aide de RθJA fourni dans la fiche technique, validez par imagerie thermique et respectez les recommandations spécifiées en matière de refusion/profil lors de la qualification du processus.
Questions et réponses fréquentes
Quelles sont les dimensions mécaniques critiques pourRM06F7322CT?
Vérifiez le dessin mécanique de la fiche technique pour la longueur, la largeur, la hauteur globales ainsi que le motif de pistes recommandé. Assurez-vous que l'espacement entre les pastilles et les tolérances respectent les règles de votre CAO de PCB. Effectuez un test de placement avec le footprint exact afin de confirmer l'orientation et la fiabilité du positionnement avant la production en série.
Comment interpréter les valeurs maximales absolues dans laRM06F7322CTfiche technique ?
Lisez le tableau des valeurs maximales absolues comme des plafonds hors service ; ne les utilisez pas comme des valeurs de fonctionnement continu. Déterminez votre limite de fonctionnement en appliquant une marge (généralement de 10 à 30 %) en dessous de ces valeurs, puis validez par des simulations en conditions extrêmes et des tests sur échantillons afin d'assurer la fiabilité face aux transitoires et aux températures extrêmes.
Quelles données thermiques dois-je extraire de laRM06F7322CTfiche technique pour la conception du PCB ?
Consultez RθJA/RθJC ainsi que les courbes de dératisation fournies ; utilisez ΔT = P×RθJA pour estimer la température de jonction en fonction de votre dissipation thermique prévue. Confirmez les résultats par des mesures thermiques au niveau du circuit imprimé et veillez à ce que la conception maintienne la température de jonction en dessous de la valeur maximale autorisée dans les données techniques, même dans les conditions ambiantes les plus défavorables.
Comment atténuer le phénomène de tombstoning et les défauts d'assemblage des composants CMS 0603 ?
Contrôlez la symétrie de la géométrie des pads, maintenez le taux de couverture de l'orifice de pâte entre 60 % et 80 % par terminal, assurez une répartition équilibrée du cuivre thermique sur les pistes, et respectez strictement le profil de maintien en température lors de la refusion afin de garantir une liquéfaction simultanée de la soudure.