RM06F75R0CT 0603 SMD:完整规格与封装指南
选择紧凑型表面贴装元件的设计团队需要关于物理尺寸、电气参数和PCB集成的简洁、可操作的指导。行业数据显示,0603 SMD元件仍然是高密度PCB上无源器件和LED最常用的封装之一,因为它在尺寸、可制造性和热性能之间实现了平衡。本指南重点介绍RM06F75R0CT,概述了设计人员必须在数据手册中核实的内容以及在PCB上应实施的事项:物理规格、电气限值、焊盘与模板设计、回流焊曲线及检测要求。
| 参数/尺寸 | 规格(公制) | 规格(英制) | 工程指导 |
|---|---|---|---|
| 元件封装外形 | 1.60 × 0.80 mm | 0.063 × 0.031 英寸(0603) | 标准1608公制封装轮廓 |
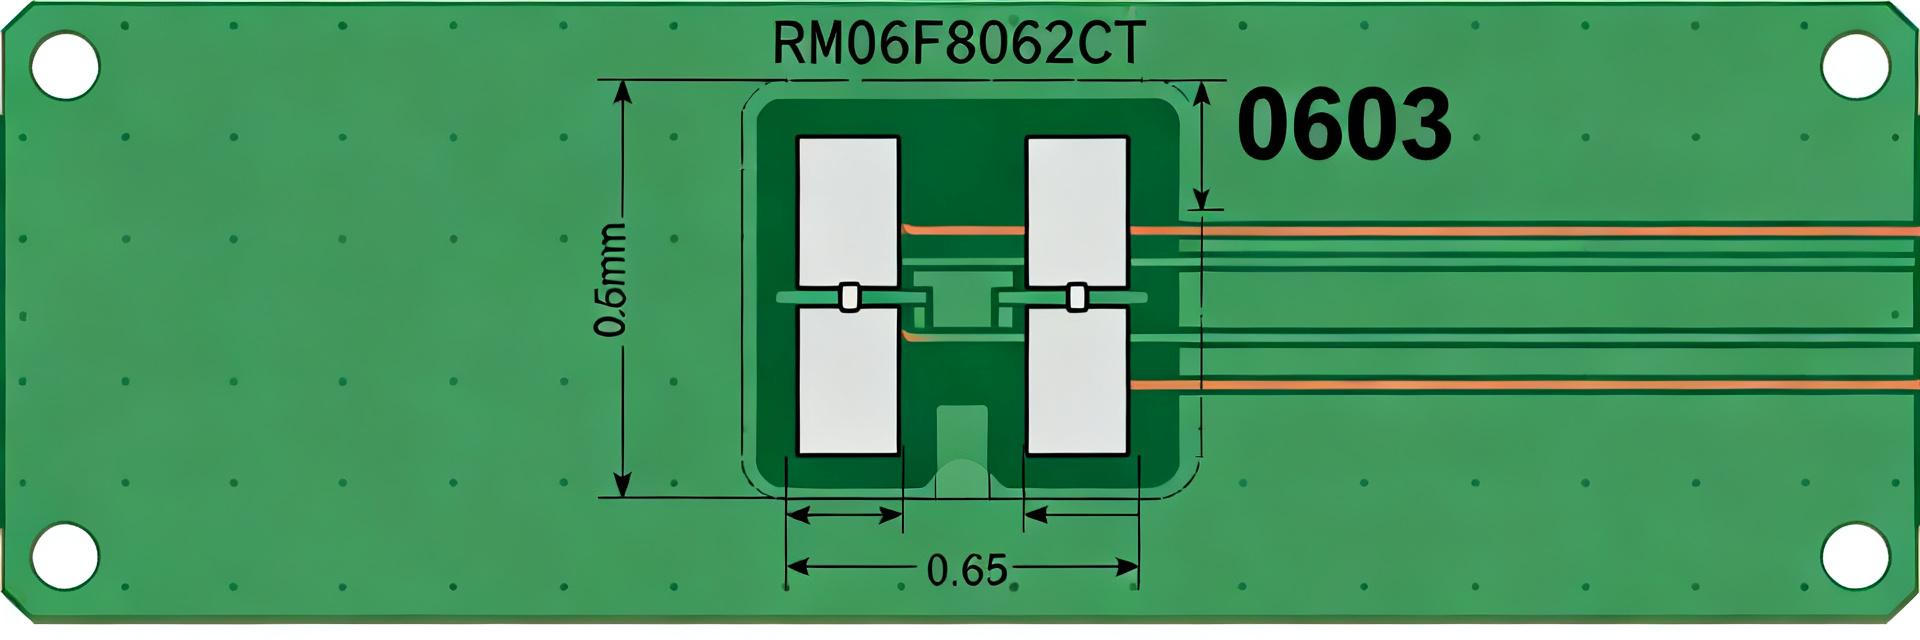
| 推荐焊盘长度(X) | 1.30毫米 | 51.2密耳 | 有助于形成牢固的焊锡圆角 |
| 推荐焊盘宽度(Y) | 0.60 mm | 23.6 密耳 | 限制焊锡过量并防止横向桥接 |
| 焊盘间间隙(间距) | 0.70 mm | 27.6 密耳 | 使元件本体居中并平衡表面张力 |
| 目标模板厚度 | 0.125 mm | 5.0 密耳 | 激光切割不锈钢箔 |
| 贴装公差(X/Y) | ±0.05 mm | ±2.0 密耳 | 防止装配偏斜和立碑缺陷 |
1 — 背景:RM06F75R0CT 和 0603 SMD 对您的设计意味着什么
封装与物理特性
要点:0603 SMD的标称封装尺寸对应于一种紧凑的矩形元件,常用于电阻、LED及小型无源器件。依据:其标准英制尺寸约为0.06英寸×0.03英寸(通常以1608公制或1.6×0.8毫米表示,适用于LED/电阻等型号),典型厚度范围为约0.45毫米至0.9毫米,具体取决于器件类型。说明:在布局与装配时,应将0603 SMD视为中密度选项——既足够小巧以节省空间,又足够大以确保可靠操作;同时,在确定电路板叠层或焊膏模板深度之前,请务必核对器件数据手册中的具体厚度及端接结构。
典型应用与放置场景
要点:0603 SMD元件常见于指示器阵列、高密度传感器板以及需要兼顾布线密度与可靠性的混合信号布局中。证据:与0402相比,0603提高了贴装的稳健性并降低了立碑风险;与0805相比,在制造成本适中的前提下提供了更高的走线密度。说明:当您需要在小型化与生产效率之间取得平衡时,可选择0603 SMD:留出足够的回流焊圆角空间进行贴装,并将0402用于超密集区域,或将0805用于对机械应力耐受性要求较高的场合。
2 — 详细的电气与环境规格(数据深度解析)
电气额定值与公差
要点:始终直接从……中提取正向电压/电流、电阻/功率额定值、容差,或电容/电压。RM06F75R0CT请参考数据手册,而非假定通用的0603封装参数。依据:数据手册中通常列出了绝对最大额定值、典型正向特性或额定工作点以及容差等级;测试条件一般以环境温度Ta = 25°C为准。说明:请依据数据手册中的表格设定设计裕量,查阅降额曲线以确定在板级温度下的允许电流或功率,并在验证方案中明确测试条件(除非另有说明,否则均以Ta = 25°C为基准),从而避免器件在实际应用中承受过大的应力。
热性能、可靠性与生命周期规格
要点:热特性与可靠性等级决定了回流焊接工艺的选择及存储与处理要求。依据:关键参数包括热阻(θJA)、最高结温和板温、湿敏等级(MSL)以及建议的回流次数。说明:在供应商提供时,应索取加速测试数据——如热冲击、湿度浸泡、可焊性等;根据MSL设定存储与烘焙工艺,并限制返工次数,以确保器件完整性并实现预期的生命周期性能。
3 — 封装外形与PCB焊盘图案建议(实用封装外形指南)
推荐的焊盘图案尺寸
要点:针对0603元件优化的PCB焊盘图案可提高良率、减少装配不良;焊盘尺寸应同时以毫米和密耳为单位明确标注。依据:对于一个保守的、针对063元件优化的封装外形RM06F75R0CT,焊盘长度为1.30毫米(51密耳),焊盘宽度为0.60毫米(24密耳),焊盘间距为0.70毫米(28密耳),且整体焊盘图形以焊盘中心对齐。说明:将元件居中放置于焊盘之间,设置阻焊区,其尺寸等于元件外形轮廓加上0.2毫米的间距,并在焊盘间使用阻焊层以防止短路;将此布局称为基准焊盘图形,并依据数据手册中的机械版图进行验证。
焊膏模板与焊盘开口设计要点
要点:模板开孔和厚度会直接影响润湿性和焊点圆角的形成。证据:对于上述0603焊盘,建议每块焊盘的焊膏覆盖率为60%–80%,并使用0.125毫米(5密耳)的不锈钢模板,以实现焊膏量的平衡。说明:采用60%–80%的开孔率缩小,可避免焊膏过多及立碑现象;若发现焊膏下垂,可在较长焊盘上考虑采用分体式开孔或窗格设计。生成Gerber开孔时,请参考IPC-7351标准的间距要求,并在发布包中附上带注释的封装示意图。
4 — 装配与回流焊最佳实践
贴片与放置公差
要点:精确的贴装位置与合适的吸嘴选择可降低机械故障及立碑现象的发生。证据:对于0603元件,X/Y方向的贴装精度应优于±0.05毫米,旋转精度控制在1度以内;选用适合0603元件体尺寸的真空吸嘴,并将吸取高度设定在合理范围,以避免错料。说明:确保使用基准标记并保持焊膏涂布量的一致性,以维持贴装重复性;同时平衡焊盘间的焊膏用量,防止立碑现象,并确认模板的清洁度与平整度,以满足高产能生产线的要求。
回流曲线与焊接建议
要点:回流工艺窗口必须兼顾器件的湿度敏感等级(MSL)和热极限,同时确保焊料良好润湿。依据:0603封装的典型回流工艺建议为:采用受控升温速率进行预热(约1–2°C/s),保温约60–120秒以激活助焊剂;对于无铅焊料,峰值温度控制在235–250°C,并保持高于液相线温度30–60秒,具体参数需根据MSL等级及θJA限制进行调整。说明:应选用与器件可焊性等级相匹配的焊料合金和助焊剂;当MSL等级较高时,尽量减少重复回流次数;同时注意观察组装过程中可能出现的异常现象,如立碑、润湿不良或焊缝过厚等,这些均提示需要对模板、焊盘或回流曲线进行相应调整。
5 — 印制电路板的检查、测试与故障排查
目视与X射线检测的关键点
要点:明确隐藏缺陷的视觉验收标准和X射线检测目标。证据:经认可的视觉检查项目包括两端均具有连续圆角、元件共面性在公差范围内、无桥接或偏斜现象,以及无立碑效应。说明:采用X射线检测端子下方的空洞或内部焊料缺陷;常见故障特征包括不对称圆角(焊膏不足)和内部空洞(焊膏污染或润湿不良),这些现象往往与焊膏开口尺寸或回流曲线问题相关。
电气验证与现场故障排查
要点:快速的台架测试和故障排查清单有助于在生产中快速定位故障。证据:对于电阻或LED类器件,在受控电流下使用万用表进行通断和正向电流检测;更换前应核对元件标识与规格表是否一致。说明:若出现故障,可按以下步骤排查:测量电路中的通断情况、在焊盘或可替换的测试样品上重新回流焊接、比较不同板之间的回流重复性;如需返工,建议采用可控温度的热风返修,以避免焊盘翘起;若问题仍未解决,可重新检查焊盘布局或焊膏涂布。
总结
- RM06F75R0CT集成时需验证数据手册中的电气限值和热性能指标;确保PCB设计规则符合降额曲线及MSL处理要求,以避免过应力和早期失效。
- 采用焊盘尺寸为1.30 × 0.60 mm、开孔率为60–80%的0603 SMD封装,在搭配0.125 mm模板时,可实现可靠的焊点成型并最大限度地减少立碑现象。
- 受控的回流曲线、±0.05 mm的贴装精度以及有针对性的视觉/X射线检测节点,共同构成了中密度PCB设计中可重复装配流程的核心。
常见问题解答
我应该如何验证RM06F75R0CT在布局前的电气参数?
请查阅官方数据手册中的绝对最大值、典型工作参数及测试条件(Ta = 25°C)。将正向电压/电流或电阻/功率等参数与实际工作温度进行对照,并利用降额曲线设定保守的设计裕量。
对于0603 SMD元件,最佳的模板厚度和开孔率是多少?
对于0603封装的元器件,采用孔径覆盖率为60%~80%、厚度为0.125毫米(5密耳)的不锈钢模板是一个经过验证的初始方案。如果在首次组装试验中发现焊锡过度下塌或立碑现象,可调整孔径形状(如分叉式或窗格式)。
我何时应为小型SMD元器件申请额外的可靠性数据?
如果该元器件将面临恶劣环境、多次回流焊接或长期存储等情况,应申请加速测试数据,包括热冲击、湿度浸泡和可焊性测试。这些数据有助于确定MSL处理要求、烘烤工艺以及预期的现场使用寿命。
为防止0603封装出现立碑现象,推荐的SMT贴装公差是多少?
X/Y方向的贴装对准精度应控制在±0.05毫米以内,旋转角度精度应控制在1度以内。此外,在成对焊盘上保持焊膏体积一致,并均衡走线的热释放设计,也能有效避免不平衡与立碑现象的发生。