RM06F8062CT 规格与封装:关键电气数据
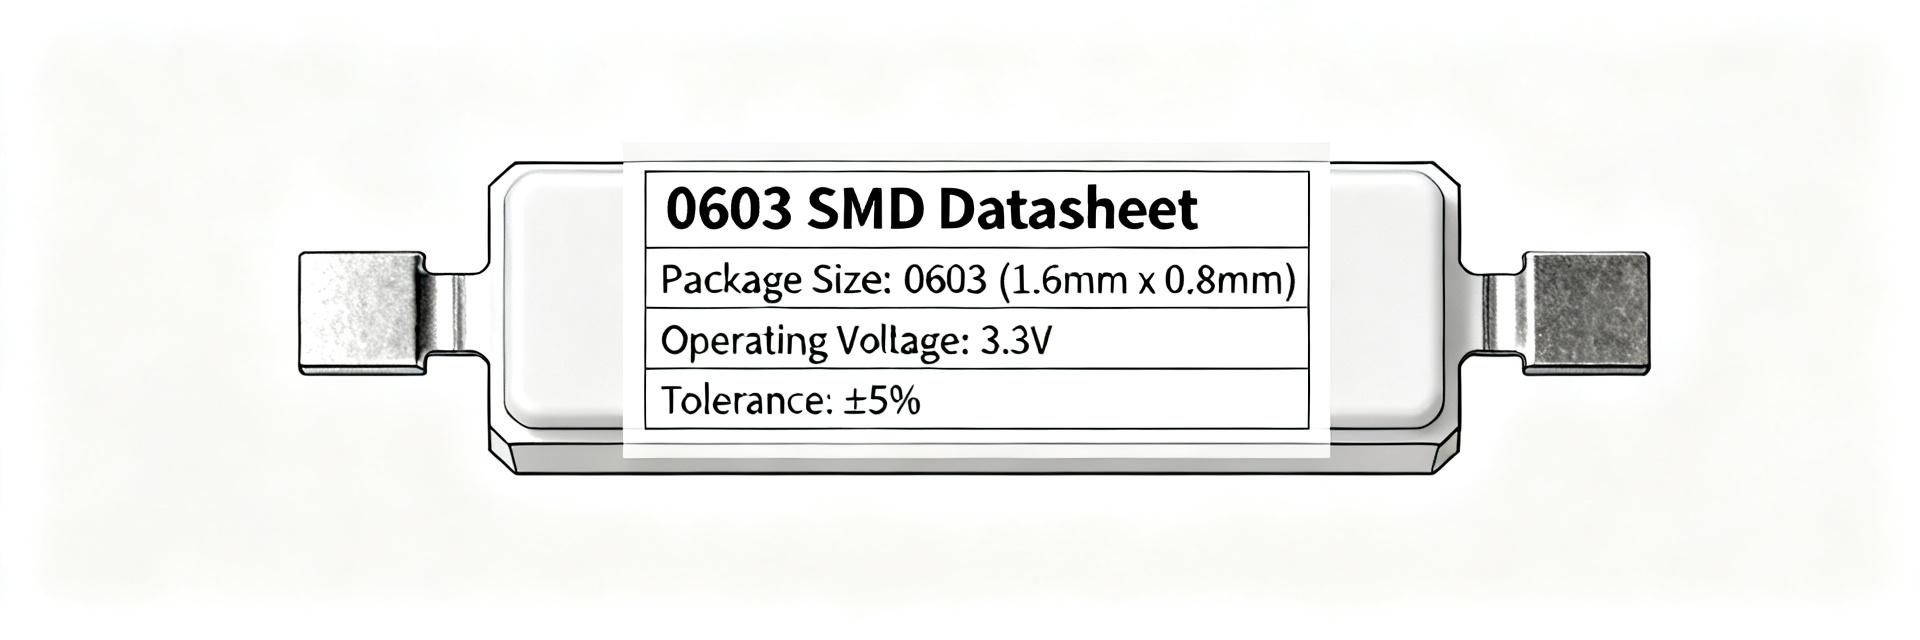
数据手册显示 RM06F8062CT 采用 0603 封装(1.60 × 0.80 mm),典型工作温度范围为 −55°C 至 +155°C;这些硬性指标说明了为何准确的规格和封装对于可靠的 PCB 设计至关重要。设计师必须将该器件视为厚膜 0603 电阻,并在放置前验证功率和温度降额,以避免意外失效。
本文提供简明、可操作的分解:核心电气规格、清晰的 0603 封装指南、推荐测试和原型验证步骤,以及设计师可直接应用的预生产清单。涵盖的次要术语包括 0603 电阻和封装,以便布局和组装团队将规格映射到实践中。
概述:RM06F8062CT 一览
零件 ID 与核心数据手册值
要点:RM06F8062CT 零件 ID 表示一款用于空间受限板卡的厚膜 0603 电阻。证据:数据手册指出封装尺寸为 1.60 × 0.80 mm,工作范围为 −55°C 至 +155°C。解释:为了进行布局和可靠性规划,您必须在投产前确认官方数据手册中的确切标称电阻值、公差选项、额定功率和降额曲线、TCR (ppm/°C) 以及最大工作电压。
| 参数 | 典型值 / 指南 |
|---|---|
| 封装尺寸 | 0603 (1.60 × 0.80 mm) |
| 工作温度 | −55°C 至 +155°C |
| 额定功率 | 典型值 0.10 W(咨询数据手册和降额曲线) |
| 公差与 TCR | 常见 ±1%/±5%,TCR 约为 50–200 ppm/°C(请查阅数据手册确认) |
| 最大工作电压 | 数十伏量级(按具体型号核实) |
| 结构 | 厚膜,符合 RoHS,数据手册中有可焊性说明 |
为什么现代 PCB 选择 0603 电阻
要点:0603 电阻在高密度设计中平衡了板卡空间和电气能力。证据:小封装允许在空间受限的模块中进行更密集的布线和放置,同时保持对许多信号和偏置网络的足够功率处理能力。解释:在布线密度或重量限制占主导时使用 0603;当模块的热和环境要求与其高温额定值和厚膜结构相匹配时,选择像 RM06F8062CT 这样的部件。
电气规格深入解析
关键电气参数及其设计影响
要点:每个电气参数都对应电路性能和降额需求。证据:电阻值和公差通过 P = V²/R 或 P = I²R 决定最坏情况下的压降和电流;额定功率及其降额曲线决定了安全的连续耗散。解释:计算最坏情况下的预期耗散,在精度预算中包含公差累积,并应用 TCR 预测随温度的漂移;在选择封装和热策略之前,始终将这些计算结果与数据手册限值进行比较。
温度、频率和应力下的性能表现
要点:温度、机械应力和频率会影响稳定性。证据:厚膜 0603 电阻表现出 TCR 漂移、热循环后潜在的电阻偏移,以及在高频下较小的寄生电感/电容。解释:查阅数据手册中的降额曲线和环境测试限值,当电阻位于精密或射频路径中时,执行热循环和高频验证,并对高于几 MHz 的电路建模寄生参数,以避免意外的滤波或相移。
封装与 PCB 布局最佳实践
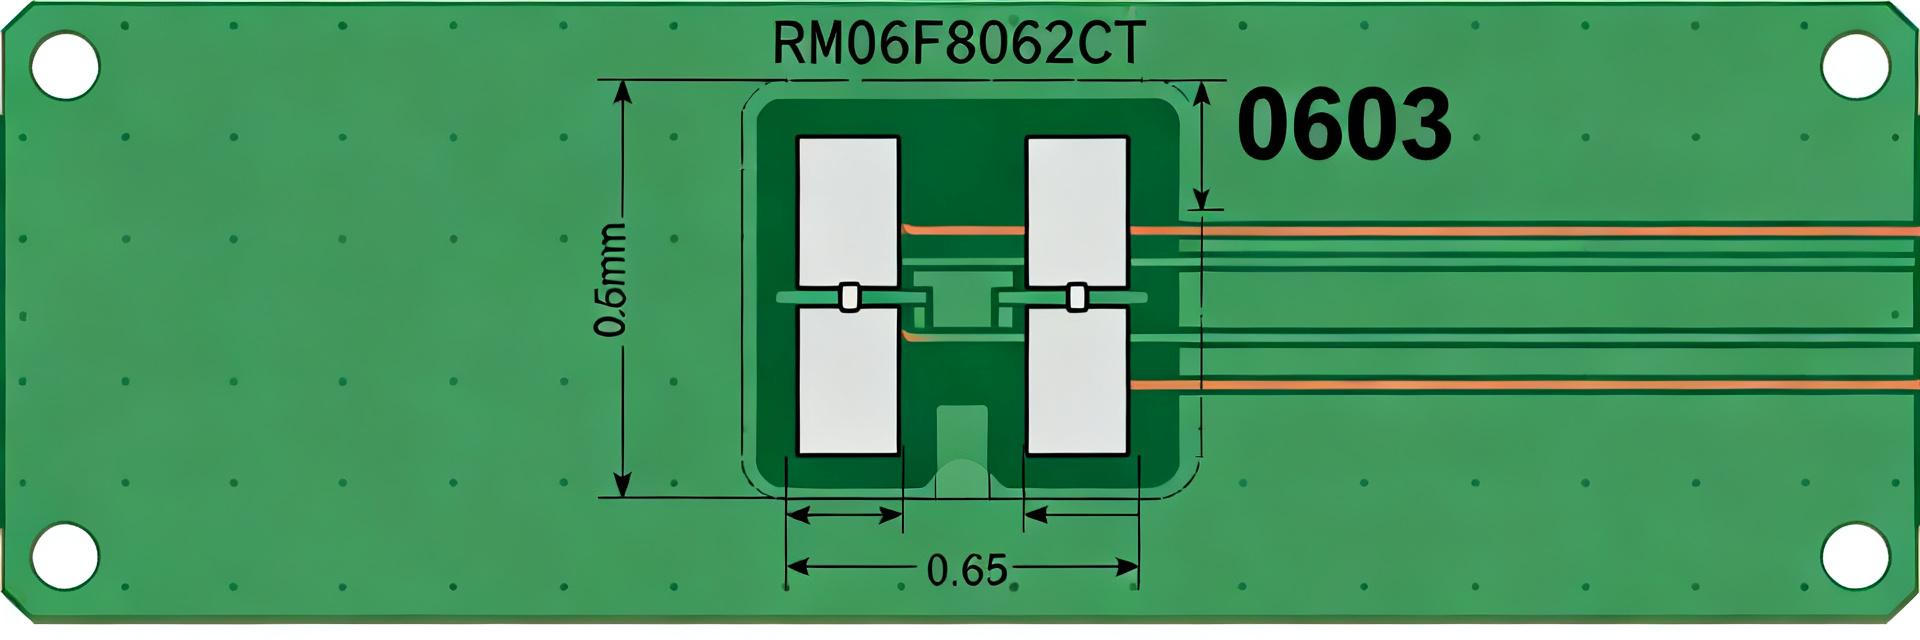
推荐的 0603 焊盘图形与封装参考
要点:当供应商未提供图形时,使用数据手册推荐的焊盘图形或 IPC‑7351 标称值。证据:数据手册会列出焊盘尺寸;IPC 提供了经过充分验证的 0603 部件标称值。解释:作为经验法则,对照 1.60 × 0.80 mm 本体验证焊盘长度和宽度,设置阻焊层开口以控制圆角形状,并验证锡膏掩膜开孔以平衡润湿和立碑风险;始终使用官方焊盘图形交叉检查最终 Gerber 文件。
焊接、组装与热考量
要点:锡膏体积和焊盘对称性决定了立碑风险和焊点可靠性。证据:不均匀的锡膏或不对称的焊盘几何形状会增加回流期间的翘起;附近的大面积铜箔浇注会改变升温斜率和冷却过程。解释:遵循推荐的回流焊剖面,保持 0603 电阻焊盘的对称性,减少一侧的锡膏覆盖率以避免立碑,在大铜区域使用热隔离带,并调整贴片偏移量和吸嘴停留时间以保持放置精度。
测试、验证与原型制作清单
需执行的电气和机械测试
要点:紧凑的测试矩阵可防止现场逃逸。证据:标准检查包括直流电阻、功率耗散验证、热循环和可焊性。解释:在环境温度和高温下运行直流电阻测量,按照降额曲线执行功率浸泡测试,执行热冲击或循环测试以揭示漂移,并在适当情况下包含目视/X射线检查以及剪切/拉力测试,以确认机械附着。
验证封装和组装的原型制作技巧
要点:原型试片能早期揭示封装和工艺差距。证据:制作带有不同焊盘尺寸和锡膏开孔的小型试片,并运行回流焊剖面扫描。解释:在验证试片上包含多种焊盘几何形状,在每个剖面后检查立碑和焊料桥连,记录贴片偏移量和吸嘴设置,然后在全面投产前最终确定封装和锡膏掩膜。
应用示例、失效模式与设计师清单
常见失效模式及其修复方法
要点:常见的 0603 失效具有可预测的原因和缓解措施。证据:由热过应力引起的开路、由锡膏不平衡引起的立碑、由过量锡膏引起的焊料桥连以及由湿度引起的漂移经常见诸报道。解释:通过减少锡膏体积或更改焊盘几何形状来修复立碑和桥连,引入热隔离带或增加铜面积以降低热点应力,并在长期稳定性至关重要时选择低 TCR/紧公差的变体。
设计师的快速预生产清单
- 确认数据手册值:电阻、公差、额定功率、TCR 和最大工作电压。
- 根据数据手册或 IPC 标准验证封装,并最终确定锡膏掩膜开孔。
- 构建带有替代焊盘几何形状的原型试片,并运行回流焊剖面扫描。
- 执行直流电阻、功率浸泡和热循环测试;使用 X 射线或显微镜检查焊点。
- 更新贴片参数,并在生产前记录检验标准。
总结
- RM06F8062CT 是一款厚膜 0603 电阻 (1.60 × 0.80 mm),额定温度为 −55°C 至 +155°C;在布局前请在官方数据手册中确认所有数值。
- 使用 P = I²R 或 P = V²/R 将额定功率和降额映射到最坏情况耗散,并在精度预算中考虑公差和 TCR。
- 使用数据手册推荐的焊盘图形或 IPC 标称值,控制锡膏体积以防止立碑,并通过原型试片和回流焊扫描进行验证。
常见问题解答 (FAQ)
对于 RM06F8062CT,我应该核对哪些关键数据手册项目?
在官方数据手册中核对标称电阻选项、公差、额定功率及降额曲线、TCR (ppm/°C)、最大工作电压、工作温度范围以及可焊性/包装说明;这些数值决定了布局、热设计和检验标准。
如何为高可靠性组件选择 0603 电阻的封装 footprint?
优先采用制造商推荐的焊盘图形;若不可用,请使用 IPC‑7351 关于 0603 的标称值,根据钢网和回流焊工艺调整焊盘长/宽,并通过封装试片进行验证以确认润湿性和机械稳定性。
哪些原型测试最能预测 0603 电阻的生产可靠性?
执行直流电阻检查、依据降额曲线的功率耗散/功率浸泡测试、热循环/冲击、可焊性测试以及目视/X射线检查。包括贴片验证和回流焊剖面扫描,以便在生产前发现立碑或桥连问题。
导致 0603 电阻出现立碑效应的原因是什么?如何预防?
立碑效应主要由回流焊期间不对称的焊料表面张力引起,通常源于焊盘尺寸不均、大铜箔散热或锡膏沉积不均匀。通过强制焊盘对称、在重铜连接处使用热隔离带以及优化钢网开孔来缓解此问题。