راهنمای مشخصات کامل و پکیج (Footprint) قطعه RM06F75R0CT 0603 SMD
تیمهای طراحی که قطعات سطحی کوچک را انتخاب میکنند، به راهنماییهای مختصر و عملی در مورد ابعاد فیزیکی، محدودیتهای الکتریکی و ادغام با PCB نیاز دارند. دادههای صنعت نشان میدهد که قطعات SMD 0603 همچنان یکی از رایجترین پایهها برای عناصر فعال و LEDها در PCBهای با تراکم بالا هستند، زیرا بین اندازه، قابلیت ساخت و عملکرد حرارتی تعادل قرار دارند. این راهنمایی بر رویRM06F75R0CTتمرکز دارد و مشخص میکند که طراحان باید در دیتابلیت چه چیزهایی را بررسی کنند و چه چیزهایی را در PCB اعمال کنند: مشخصات فیزیکی، محدودیتهای الکتریکی، پدهای پایه و استنسل، پروفایل ریفلو و معاینات و بررسیها.
| پارامتر / ابعاد | مشخصه (متریک) | مشخصه (انگلیسی) | راهنمایی مهندسی |
|---|---|---|---|
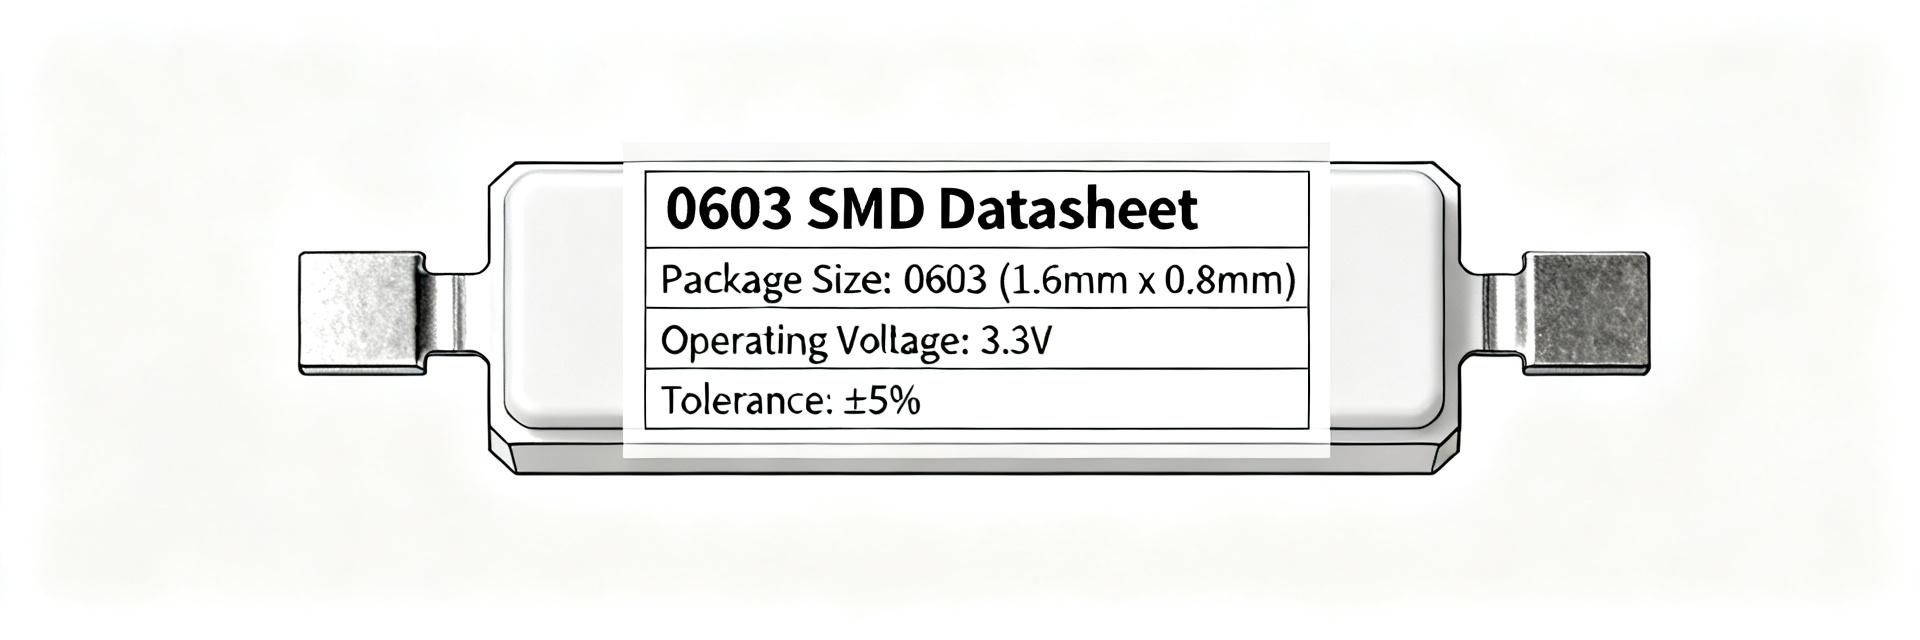
| پروفایل بستهبندی قطعه | 1.60 × 0.80 میلیمتر | 0.063 × 0.031 اینچ (0603) | پروفایل استاندارد پایهبندی متریک 1608 |
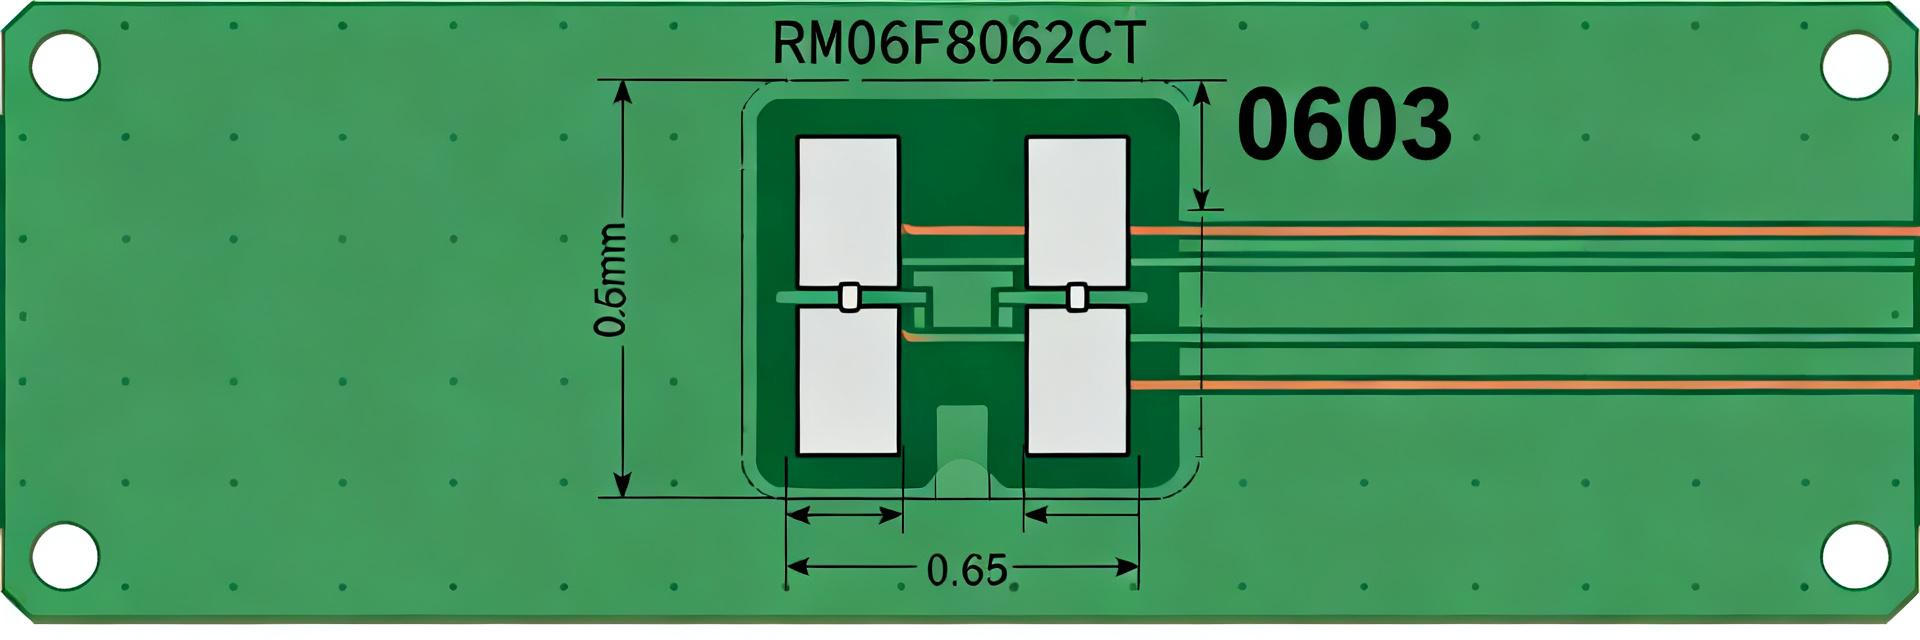
| طول پد توصیهشده (X) | 1.30 میلیمتر | 51.2 میل | امکان تشکیل فیلت سولدر جامد را فراهم میکند |
| عرض پد توصیهشده (Y) | 0.60 میلیمتر | 23.6 میل | حداکثر اضافه چسب را کنترل میکند و جلوگیری از پیوند جانبی میکند |
| فاصله بین پدها (جداکننده) | 0.70 میلیمتر | 27.6 میل | بدن قطعه را در مرکز قرار میدهد و کشش سطحی را متوازن میکند |
| ضخامت هدف استنسل | 0.125 میلیمتر | 5.0 میل | صفحه فولادی ضد زنگ با برش لیزری |
| دقّت قرارگذاری (X/Y) | ±0.05 میلیمتر | ±2.0 میل | جلوگیری از انحراف در مونتاژ و عیبهای نوع «تامبستون» |
1 — پیشزمینه: RM06F75R0CT و SMD 0603 به چه معناست برای طراحی شما
بستهبندی و هویت فیزیکی
نکته: پایه نامی 0603 SMD مطابق با یک قطعه مستطیلی کوچک و متداول برای مقاومتها، LEDها و اجزای فعال کوچک است. شواهد: اندازه معیاری انگلیسی تقریباً 0.06" × 0.03" (که اغلب به صورت 1608 متریک یا 1.6 × 0.8 میلیمتر برای نسخههای LED/مقاومت نشان داده میشود) است و ضخامت معمولی آن بین حدود 0.45 میلیمتر تا 0.9 میلیمتر است، بسته به نوع دستگاه. توضیح: در طراحی و مونتاژ، 0603 SMD را به عنوان یک گزینه با چگالی متوسط در نظر بگیرید—به اندازه کافی کوچک برای صرفهجویی در فضا و به اندازه کافی بزرگ برای مدیریت قابل اعتماد—در حالی که قبل از تعیین ساختار لایههای مدار یا عمق الگوی استنسل، ضخامت دقیق دستگاه و هندسه پایاندهی را از روی دادهنامه قطعه تأیید کنید.
کاربردهای معمولی و زمینه قرارگیری
نقطه: قطعات SMD 0603 در مجموعههای نشانگر، صفحات حسگر متراکم و طراحیهای سیگنال مخلوط که در آنها باید توازن بین تراکم مسیرها و اعتمادپذیری برقرار شود، وجود دارند. شواهد: نسبت به 0402، 0603 مقاومت در قرارگیری را بهبود میدهد و خطر تومبستونینگ را کاهش میدهد؛ و در مقایسه با 0805، با هزینه تولیدی متعادل، تراکم بهتر مسیرها را فراهم میکند. توضیح: وقتی به ترکیبی بین کوچکسازی و ظرفیت تولید نیاز دارید، 0603 را انتخاب کنید: آن را با فاصلهای کافی برای فیلیهای ریفلو قرار دهید و 0402 را برای مناطق فوقمتراکم یا 0805 که تحمل استرس مکانیکی در آن اولویت دارد، ذخیره کنید.
2 — مشخصات الکتریکی و محیطی دقیق (تحلیل عمیق دادهها)
ارزشهای نامی و انحرافهای الکتریکی
نکته: همیشه ولتاژ/جریان جلوگیری، مقاومت/قدرت نامی، تolerance یا ظرفیت/ولتاژ را مستقیماً ازRM06F75R0CTداتاشیت استخراج کنید و نه اینکه ارزشهای عام 0603 را فرض کنید. شواهد: داتاشیتها حدود حداکثر مطلق، نقاط عملکرد عادی یا نامی و طبقات تolerance را ذکر میکنند؛ شرایط آزمایش معمولاً در دمای Ta = 25°C بیان شده است. توضیح: از جداول داتاشیت برای تعیین مساحتهای امن طراحی استفاده کنید، از منحنیهای کاهش بار برای مشخص کردن جریان یا قدرت قابل تحمل در دمای مدار استفاده کنید و در برنامه اعتبارسنجی خود شرایط آزمایش (Ta = 25°C مگر اینکه ذکر شده باشد) را مشخص کنید تا از بیشحمل کردن قطعه در کاربرد جلوگیری شود.
مشخصات حرارتی، اعتمادپذیری و زندگیکاری
نکته: ویژگیهای حرارتی و رتبهبندی اعتمادپذیری، تصمیمات مربوط به فرآیند تابش گرما و نحوه نگهداری را تعیین میکنند. شواهد: پارامترهای کلیدی شامل مقاومت حرارتی (θJA)، حداقل دمای جوینت و صفحه، سطح حساسیت به رطوبت (MSL) و تعداد توصیهشده چرخههای تابش گرما هستند. توضیح: در صورت وجود، از تأمینکنندگان دادههای آزمایشات تسریعشده مانند شوک حرارتی، غوطهوری در رطوبت و قابلیت سولدرینگ بخواهید؛ روشهای نگهداری و باککردن را بر اساس MSL تعیین کنید و تعداد چرخههای بازسازی را محدود کنید تا سالم بودن دستگاه را حفظ کرده و عملکرد طول عمری مورد انتظار را تضمین کنید.
3 — توصیههای الگوی پایه و الگوی زمین PCB (راهنمای عملی الگوی پایه)
ابعاد توصیهشده الگوی زمین
نکته: الگوی زمین PCB که برای قطعات 0603 بهینه شده است، باعث افزایش نرخ خروجی و کاهش شکستهای مونتاژ میشود؛ پادها را به صورت مشخص در واحد میلیمتر و میل نشان دهید. شواهد: برای یک الگوی محافظهکارانه 0603 که برایRM06F75R0CT، از طول پاد 1.30 میلیمتر (51 میل)، عرض پاد 0.60 میلیمتر (24 میل)، فاصله بین پادها 0.70 میلیمتر (28 میل) و کل نقشه زمینه با تمرکز بر روی پادها استفاده کنید. توضیح: قطعه را بین پادها مرکز کنید، مناطق ممنوعه را به اندازه محدوده بدن قطعه به علاوه 0.2 میلیمتر فاصله تعیین کنید و از ماسک سرده در بین پادها استفاده کنید تا جلوی اتصال پیوندی را بگیرد؛ این طرح را پایهپایه پایه مینامیم و آن را با مدل اصلی مکانیکی از دفترچه دادهها اعتبارسنجی میکنیم.
نقشهای الکترونیکی سرده و نکات در مورد بازههای پادها
نکته: بازشوی استنسل و ضخامت آن به طور مستقیم بر ترکیب شدن و تشکیل فیلت اثر میگذارند. شواهد: برای پدهای زمینی 0603 بالاتر، توصیه میشود که هر پد 60–80% پوشش خمیر داشته باشد و از استنسل ضدزنگ با ضخامت 0.125 میلیمتر (5 میل) استفاده شود تا حجم مناسب خمیر تأمین شود. توضیح: از کاهش 60–80% بازشوی استنسل استفاده کنید تا جلوی اضافه خمیر و ایجاد شدهی «تامبوستونینگ» را بگیرید؛ در صورت مشاهده شدن سقوط خمیر، از بازشویهای تقسیمشده یا پنجرههای استنسل روی پدهای بلندتر استفاده کنید. هنگام تولید بازشویهای گربر، از فواصل مطابق استاندارد IPC-7351 استفاده کنید و در بستهی انتشار خود، یک نمودار پایهی با توضیحات اضافه کنید.
4 — بهترین روشها برای مونتاژ و ذوبسازی با روش ریفلو
پیکآندپلیس و اخطاءهای قرارگذاری
نکته: قرارگیری دقیق و انتخاب صحیح نوز جلوگیری از خرابیهای مکانیکی و پدیده تامبستونینگ را کاهش میدهد. شواهد: برای قطعات 0603، دقت قرارگیری در محورهای X/Y باید بهتر از ±0.05 میلیمتر و دقت چرخشی در حدود 1 درجه باشد؛ از نوزهای واقعشده با اندازه مناسب برای بدنههای 0603 استفاده کنید و ارتفاعهای مناسبی برای گرفتن قطعات برنامهریزی کنید تا از خطاهای فیدینگ جلوگیری شود. توضیح: برای حفظ تکرارپذیری قرارگیری، اطمینان حاصل کنید که فیدشیالها و حجمهای ثابت لجنده روی پادها وجود دارد؛ حجم لجنده بین پادها را متوازن کنید تا از پدیده تامبستونینگ جلوگیری شود و برای خطهای تولید با سرعت بالا تمیزی و صافی ستانسیل را بررسی کنید.
توصیههای پروفایل ریفلو و جوشکاری
نکته: پنجره ریفلو باید محدودیتهای MSL و حرارتی دستگاه را رعایت کند و در عین حال ترکیدن مناسب سولدر را تأمین کند. شواهد: راهنماییهای معمولی ریفلو برای مجموعههای 0603: افزایش کنترلشده به مرحله نرمسازی (~1–2°C/s)، نرمسازی حدود 60–120 ثانیه برای فعالسازی فلوکس، قله 235–250°C برای جوهرهای بدون SnPb با 30–60 ثانیه بالاتر از نقطه ذوب، که بر اساس محدودیتهای MSL و θJA تعدیل میشود. توضیح: نوع جوهر سولدر و فلوکس را با توجه به مقیاس سولدرابیلیت قطعه انتخاب کنید، هنگامی که MSL بالاست، تعداد دفعات ریفلو را به حداقل برسانید و به هشدارهای مجموعه توجه کنید — مانند تومبستونینگ، ترکیدن ناکافی یا فیلت بیش از حد — که نشاندهنده نیاز به تعدیل استنسیل، پاد یا پروفایل است.
5 — بازرسی، آزمایش و حل مشکلات روی PCB
نقاط بازرسی بصری و بازرسی با اشعه ایکس
نقطه: معیارهای قابل قبول بصری واضح و اهداف آکس رای برای نواقص پنهان را تعریف کنید. شواهد: بررسیهای بصری مورد قبول شامل فیلت پیوسته در هر دو سرپایه، همسطحی در حد فاصل مجاز جزء، عدم وجود پل زدن یا انحراف و عدم وجود پدیده «تامبستونینگ» است. توضیح: از آکس رای برای تشخیص خالیشدن زیر سرپایهها یا نواقص داخلی لحیمکاری استفاده کنید؛ امضاهای مشترک اشکالات شامل فیلتهای نامتقارن (کمبود خمیر) و خالیهای داخلی (خمیر آلوده یا تبلیغ نامناسب) است که به مشکلات بازشوی خمیر یا پروفایل ریفلو اشاره دارند.
بررسی الکتریکی و حل مشکلات در میدان عملیات
نکته: آزمایشهای سریع روی میز و چکلیست رفع مشکل، علیالعمل سرعت میدهد. شواهد: برای دستگاههای مقاومتی یا نوع LED، از چکهای پیوستگی و جریان جلویی متر تحت جریان کنترلشده استفاده کنید؛ قبل از تعویض، نشانههای قطعه را با جداول مشخصات تأیید کنید. توضیح: در صورت ظهور خطاها، از چکلیستی پیروی کنید: پیوستگی داخل مدار را اندازهگیری کنید، به طور مجدد در یک پد پایه یا کپی تست قابل تعویض اعمال کنید، تکرارپذیری فرآیند ذوب سریع را بین تختههای مختلف مقایسه کنید، و در صورت نیاز به بازسازی، از هوای داغ با دمای کنترلشده استفاده کنید تا از بلندشدن پد جلوگیری شود؛ در صورت ادامه مشکلات، دوباره به ساختار پایه یا چسب بررسی کنید.
خلاصه
- RM06F75R0CTدر همافزایی، لازم است حدودهای الکتریکی و مشخصات حرارتی دادهنامه را بررسی کرد؛ مطمئن شوید که قوانین تختهبرداری منحنیهای کاهش بار و نحوه مدیریت MSL را منعکس میکند تا از استرس بیشازحد و شکست زودهنگام جلوگیری شود.
- یک پایه SMD 0603 با ابعاد پد 1.30 × 0.60 میلیمتر و بازدهی 60–80٪ از چسب، در کنار یک استنسل 0.125 میلیمتری، فیلتهای قابل اعتمادی را تولید میکند و همچنین جلوگیری از شیب خوردن قطعات را به حداقل میرساند.
- پروفایلهای کنترلشده بازگردانی، دقت قرارگذاری ±0.05 میلیمتر و نقاط نظارتی هدفمند تصویری/آنتیرایکس، ستون فقرات یک روند ساخت و ساز قابل تکرار برای طراحیهای PCB با چگالی متوسط را تشکیل میدهند.
پرسشوپاسخ
چگونه باید مواردRM06F75R0CTبرقی را قبل از طراحی تأیید کنم؟
جدولهای دادهشناسی رسمی را برای محدودههای حداکثری، مقادیر عملیاتی معمولی و شرایط آزمایش (Ta = 25°C) بررسی کنید. مقدار جریان/جهش جلویی یا مقاومت/قدرت را با دمای عملیاتی خود مقایسه کرده و از منحنیهای کاهش بار برای تعیین مarges محافظهکارانه طراحی استفاده کنید.
چه ضخامت استنسل و درصد بازدهی بهترین نتیجه را برای قطعات SMD 0603 ارائه میدهد؟
یک استنسل استنلز 0.125 میلیمتری (5 میل) با پوشش 60–80٪ از شکاف هر پاد، نقطه شروع ثابتی برای قطعات 0603 است. در صورت مشاهده سقوط بیش از حد لحیم یا تومبستونینگ در آزمایشات نخستین مونتاژ، شکل شکاف را تعدیل کنید (تقسیم شده یا پنجرهای).
چه زمانی باید دادههای اعتمادپذیری اضافی برای یک قطعه SMD کوچک درخواست کنم؟
در صورتی که قطعه در محیطهای سخت، چندین بار مورد تابش دوباره قرار خواهد گرفت یا مدت طولانی ذخیره خواهد شد، دادههای آزمایشهای تسریعشده مانند شوک حرارتی، غوطهوری در رطوبت و قابلیت لحیمکاری را درخواست کنید. این دادهها به تعیین شرایط مدیریت MSL، روشهای پخت و عمر منتظر میدانی کمک میکند.
انحرافهای پیشنهادی جایگذاری SMT برای جلوگیری از تومبستونینگ روی پایههای 0603 چیست؟
با حفظ دقیقترین تنظیم مطابقت X/Y در حدود ±0.05 میلیمتر و دقت چرخشی در حدود 1 درجه، میتوان از تومبستونینگ جلوگیری کرد. همچنین، برابر کردن حجم پاسته بین پادهای جفت و توازن تراشههای تخلیص حرارتی نیز به طور قابل توجهی از عدم توازن و تومبستونینگ جلوگیری میکند.