RM06F75R0CT 0603 SMD:完全仕様&フットプリントガイド
コンパクトな表面実装部品を選ぶ設計チームには、外形寸法、電気的限界、基板への実装に関する簡潔で実践的なガイドが必要です。業界データによると、0603サイズのSMD部品は、サイズ・製造性・熱性能のバランスが取れているため、高密度基板における受動部品やLEDの最も一般的な実装パターンの一つであり続けています。本ガイドでは、RM06F75R0CTについて、設計者がデータシートで確認すべき事項と基板上に実装すべき事項を整理し、具体的な内容を示します。対象となる項目は、外形寸法、電気的限界、フットプリント用パッドおよびストリップテンプレート、リフロー条件、検査項目などです。
| パラメータ/寸法 | 仕様(メトリック) | 仕様(インチ) | 設計上の留意点 |
|---|---|---|---|
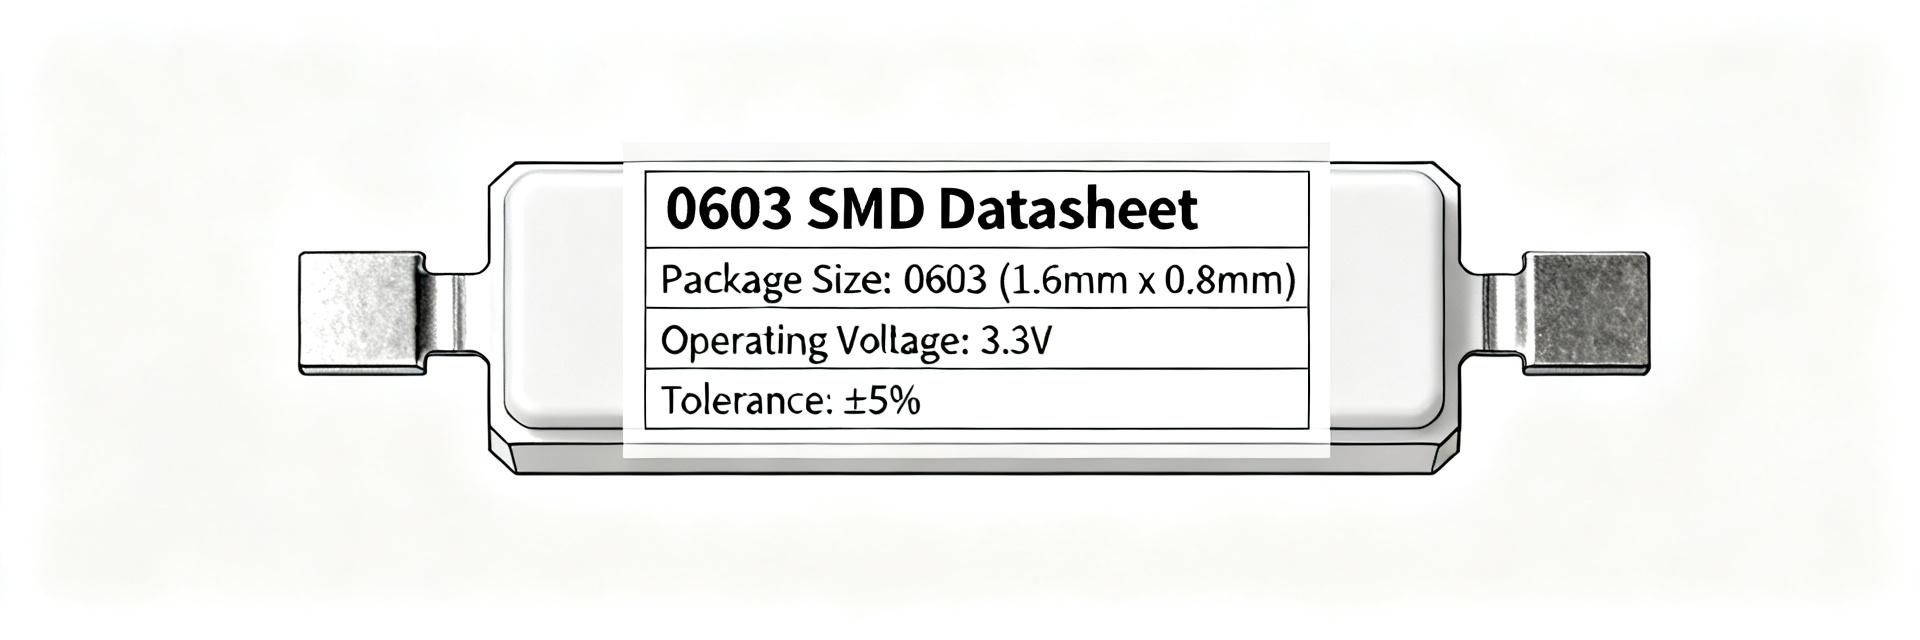
| 部品のパッケージ外形 | 1.60 × 0.80 mm | 0.063 × 0.031 in(0603) | 標準的な1608メトリックフットプリント形状 |
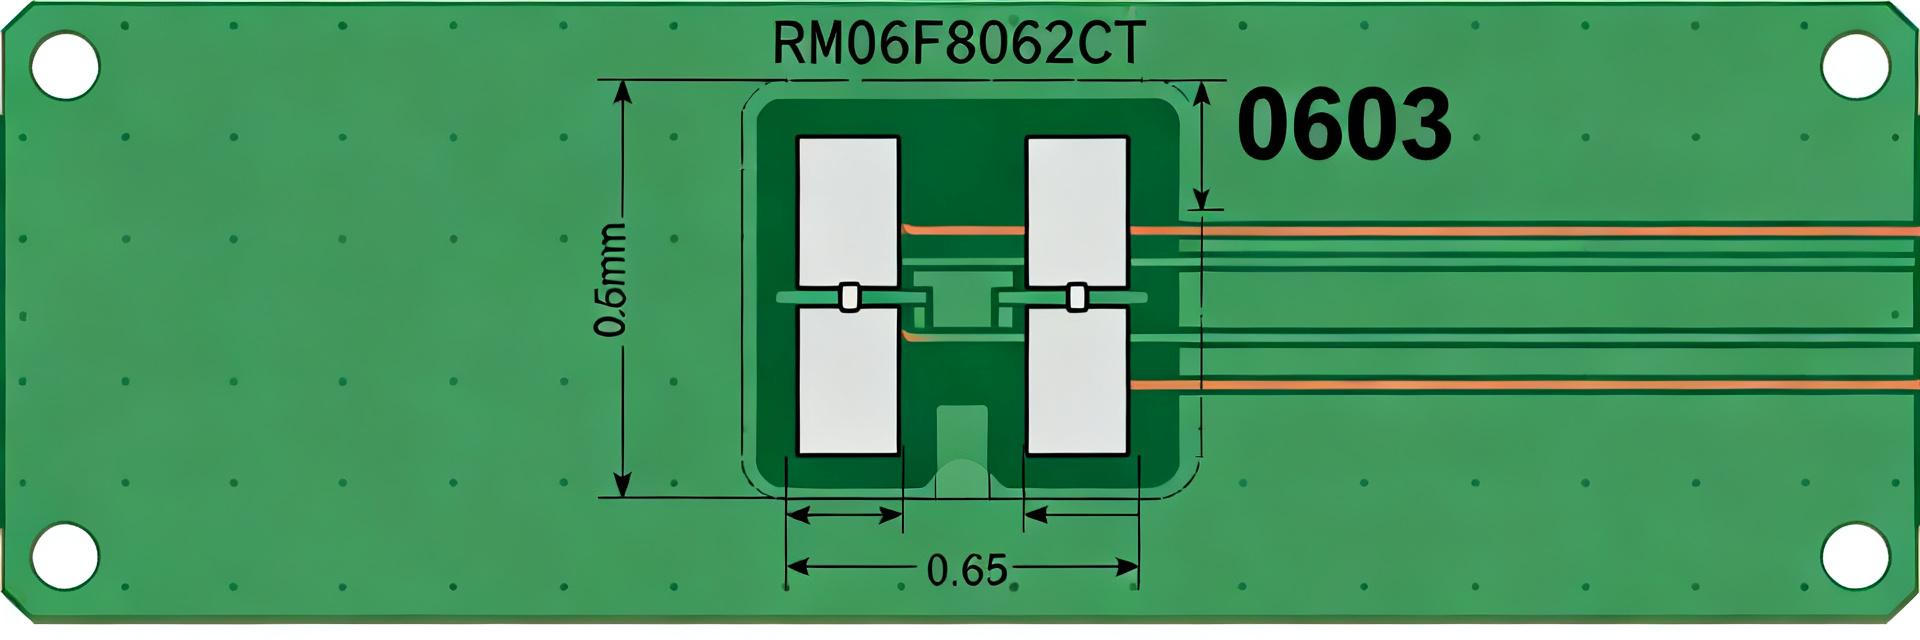
| 推奨パッド長(X) | 1.30 mm | 51.2 mil | しっかりとしたはんだフィレットの形成を可能にします |
| 推奨パッド幅(Y) | 0.60 mm | 23.6 mil | 余剰ペーストを抑制し、横方向のブリッジを防止します |
| パッド間隙(クリアランス) | 0.70 mm | 27.6 mil | 部品本体の中心位置を確保し、表面張力をバランスさせます |
| ターゲットステンシル厚さ | 0.125 mm | 5.0 mil | レーザー切断によるステンレス鋼箔 |
| 配置許容差(X/Y) | ±0.05 mm | ±2.0 mil | 組立時の歪みやトムストーン不良を防止します |
1 — 背景:RM06F75R0CTおよび0603 SMDが設計に与える影響
パッケージと物理的特性
ポイント:0603 SMDの公称フットプリントは、抵抗器、LED、小型受動部品に共通するコンパクトな長方形形状に対応しています。根拠:標準的なインチサイズはおおよそ0.06インチ×0.03インチで(LEDや抵抗器のバリエーションでは1608メトリック、すなわち1.6×0.8mmとして表記されることも)、デバイスの種類によって厚みは約0.45mmから0.9mm程度までさまざまです。解説:レイアウトおよび実装においては、0603 SMDを中密度の選択肢として扱い、スペースを節約できるほど小型でありながら、確実な取り扱いが可能な大きさとします。ただし、基板のスタックアップやステンシルの深さを決定する前に、部品データシートで正確なデバイスの厚みや端子形状を必ず確認してください。
代表的な用途と実装環境
ポイント:0603のSMD部品は、配線密度と信頼性のバランスが求められるインジケータアレイや高密度センサーボード、ミックスドシグナル回路設計に用いられます。根拠:0402と比較して、0603は実装時の安定性が向上し、トムブストーニングのリスクを低減します。また、0805と比べても、製造コストを抑えつつ優れた配線密度を実現できます。解説:小型化とスループットの両立が必要な場合は0603のSMDを選択してください。リフロー時のフィレットスペースを確保した上で実装し、超高密度エリアや機械的ストレス耐性が重要な0805には0402を割り当てましょう。
2 — 電気的・環境的詳細仕様(データの深掘り)
電気的定格および公差
ポイント:正電圧/電流、抵抗値/定格電力、許容差、または静電容量/定格電圧は、一般的な0603サイズの値を想定せず、必ずデータシートから直接取得してください。RM06F75R0CTデータシートに記載された絶対最大定格、典型的な順方向電圧や定格動作点、許容差クラスなどを確認し、テスト条件は通常Ta=25℃で示されています。説明:設計マージンを設定する際にはデータシートの表を使用し、基板温度における許容電流や許容電力を把握するためにデレーティング曲線を参照してください。また、アプリケーションにおいて部品に過剰な負荷がかからないよう、検証計画には特に記載がない限りTa=25℃というテスト条件を明示してください。
熱特性・信頼性・ライフサイクル仕様
ポイント:熱特性と信頼性評価は、リフロー条件の選定および保管・取り扱いに影響を与えます。根拠:主要なパラメータには、熱抵抗(θJA)、接合部および基板の最大温度、湿気感度レベル(MSL)、推奨リフロー回数が含まれます。説明:入手可能な場合は、サプライヤーに熱衝撃試験、湿度浸漬試験、はんだ付け性試験などの加速試験データを要求し、MSLに基づいて保管およびベーク処理手順を設定するとともに、デバイスの健全性を保ち、期待されるライフサイクル性能を確保するため、リワーク回数を制限してください。
3 — フットプリントおよびPCBランドパターンの推奨事項(実用的なフットプリントガイド)
推奨されるランドパターン寸法
ポイント:0603部品向けに最適化されたPCBランドパターンは、歩留まりを向上させ、組立不良を低減します。パッドの寸法は、ミリメートルとミルの両方で明示的に記載してください。根拠:保守的な0603フットプリントを最適化した場合、RM06F75R0CT、パッド長さ1.30 mm(51 mil)、パッド幅0.60 mm(24 mil)、パッド間クリアランス0.70 mm(28 mil)を採用し、全体のランド外形はパッドの中心に配置します。説明:部品をパッド間の中央に配置し、クリアランス0.2 mmを加えた部品外形に相当するキープアウト領域を設定し、パッド間にソルダーマスクを設けてブリッジを防止します。このレイアウトをベースフットプリントと呼び、データシートに記載されたメカニカルマスターで検証してください。
ソルダーペーストステンシルおよびパッド開口部に関するヒント
ポイント:ステンシルの開口部と厚さは、濡れ性およびフィレット形成に直接影響します。根拠:上記の0603ランドパッドについては、バランスの取れたペースト量を確保するため、ステンレス製ステンシル(厚さ0.125 mm/5 mil)を使用し、各パッドに対して60~80%のペースト被覆率を推奨します。説明:過剰なペーストやトムボストニングを防ぐため、開口部を60~80%削減してください。また、ペーストのスランプが見られる場合は、長いパッドにおいて分割開口やウィンドウパンを作成することを検討してください。Gerberデータの開口部作成時には、IPC-7351規格に基づくクリアランスを参考とし、リリースパッケージには注釈付きのフットプリント図も添付してください。
4 — 組立とリフローはんだ付けのベストプラクティス
ピックアンドプレースおよび実装許容差
ポイント:正確な位置決めと適切なノズルの選定により、機械的故障やトームストーン現象を低減できます。根拠:0603サイズの部品については、X/Y方向の位置精度を±0.05 mm以内、回転精度を1度以内に保つことを目指し、0603サイズのリード部に対応した真空ノズルを使用し、誤供給を防ぐためにピックアップ高さは控えめに設定してください。説明:フィデューシャルマークと均一なペースト塗布量を確保することで位置決めの再現性を維持し、パッド間のペースト量をバランスよく調整してトームストーン現象を防止するとともに、高スループットラインではステンシルの清浄度と平坦性を確認してください。
リフロープロファイルおよびはんだ付けに関する推奨事項
ポイント:リフロー工程の温度範囲は、デバイスのMSLおよび熱的制限を遵守しつつ、適切なはんだ濡れを実現しなければなりません。根拠:0603サイズの実装部品における典型的なリフロー条件は、一定の上昇速度でソーキング(約1~2℃/秒)、ソーキング時間を60~120秒程度としてフラックスを活性化し、SnPbフリー合金では液相線を超える温度を30~60秒間保持してピーク温度を235~250℃に設定します。なお、これらの条件はMSLやθJAの制約に応じて調整する必要があります。説明:部品の可はんだ性評価に適合したはんだ合金とフラックスを選定し、MSLが高い場合は再リフローをできるだけ回避するとともに、トームストーニング、不十分な濡れ、過剰なフィレットなどの実装上の異常兆候に注意し、必要に応じてステンシル、パッド、またはリフロープロファイルの調整を行います。
5 — 基板の検査・試験・トラブルシューティング
目視検査およびX線検査のチェックポイント
ポイント:隠れた欠陥に対する明確な外観検査基準とX線検査の対象を定義する。根拠:受け入れられる外観検査項目には、両端子部における連続したフィレット、部品の平面度が公差内であること、ブリッジや傾きがないこと、トムボストニングがないことが含まれる。説明:X線を用いて端子下の空洞や内部のはんだ欠陥を検出する。一般的な不良パターンとしては、非対称なフィレット(ペースト不足)や内部空洞(ペーストの汚染または濡れ不良)が挙げられ、これらはペーストのアパーチャやリフロープロファイルの問題に起因している。
電気的検証および現場でのトラブルシューティング
ポイント:生産ラインでの故障特定を迅速に行うため、簡易的なベンチテストとトラブルシューティング用チェックリストを活用しましょう。根拠:抵抗やLEDタイプのデバイスについては、制御された電流下でマルチメータによる導通測定および順方向電流チェックを実施し、交換前に部品の表示内容を仕様表と照合してください。説明:故障が発生した場合は、以下のチェックリストに従って対応します。回路内での導通測定、トゥーパッドまたは交換可能なテストクーポンによるリフロー処理、基板間でのリフロー再現性の比較を行います。なお、リワークが必要な場合は、パッドの浮きを防ぐため、温度管理されたホットエアを優先して使用してください。問題が解消しない場合は、フットプリントやペーストの見直しも検討してください。
要約
- RM06F75R0CT統合に際しては、データシートに記載された電気的限界値および熱特性の確認が不可欠です。また、過剰ストレスや早期故障を防ぐため、基板設計ルールにデレーティング曲線やMSL取り扱い規定を反映させてください。
- パッド寸法が1.30 × 0.60 mm、スクリーン開口率が60~80%の0603 SMDフットプリントは、0.125 mmのステンシルと組み合わせることで、トムブストーニングを最小限に抑えつつ、信頼性の高いフィレットを実現します。
- 制御されたリフロープロファイル、±0.05 mmの実装精度、そして目的別に設定された目視・X線検査のチェックポイントは、中密度のPCB設計において再現性の高い実装工程を支える基盤となります。
よくある質問
どのように確認すればよいでしょうかRM06F75R0CTレイアウト前に電気的定格を確認するには?
公式データシートの表をご参照ください。絶対最大定格、典型的な動作値、および試験条件(Ta=25℃)を確認してください。順電圧/電流や抵抗/消費電力の項目については、使用する動作温度と照らし合わせ、デレーティング曲線を用いて保守的な設計マージンを設定してください。
0603 SMD部品には、どのステンシル厚と開口率が最適ですか?
パッドごとの開口率が60~80%の、厚さ0.125 mm(5 mil)のステンレス製ステンシルは、0603サイズの部品向けの実績ある出発点です。初回組立試験で過剰なはんだの流れやトームストーニングが見られる場合は、開口形状(スプリット型またはウィンドウペイン型)を調整してください。
小型SMD部品について、追加の信頼性データはいつ求めればよいでしょうか?
部品が過酷な環境下での使用や、複数回のリフロー処理、長期間の保管にさらされる場合には、熱衝撃試験、湿気浸漬試験、はんだ付け性試験などの加速試験データを要求してください。これらのデータは、MSL管理、ベーク処理手順、および想定される現場での使用寿命の設定に役立ちます。
0603サイズのフットプリントにおいて、トームストーニングを防止するための推奨されるSMT実装許容差はどの程度でしょうか?
X/Y方向のピックアンドプレース位置合わせは±0.05 mm以内、回転精度は1度以内に保つことが重要です。また、対となるパッド間でペースト量を均一にし、パターンの熱放散をバランスよく調整することも、不均衡やトームストーニングの防止に大きく寄与します。