RM06F75R0CT 0603 SMD: دليل كامل للمواصفات ومخطط التغليف
تحتاج فرق التصميم التي تختار المكونات الصغيرة ذات التركيب السطحي إلى إرشادات موجزة وقابلة للتنفيذ بشأن الأبعاد الفيزيائية والحدود الكهربائية وتكامل اللوحة الإلكترونية. تُظهر بيانات الصناعة أن مكونات SMD من نوع 0603 لا تزال واحدة من أكثر البصمات شيوعًا للمكونات السلبية والمصابيح LED على اللوحات عالية الكثافة، لأنها تحقق توازنًا بين الحجم والقدرة على التصنيع والأداء الحراري. يركز هذا الدليل علىRM06F75R0CT، حيث يوضح ما يجب على المصممين التحقق منه في ورقة البيانات وما ينبغي تنفيذه على اللوحة الإلكترونية: المواصفات الفيزيائية، الحدود الكهربائية، أطراف الباد والستينسل، ملف إعادة التدفق، وفحوصات الفحص.
| المعلمة / البعد | الوصف (متري) | الوصف (إنش) | الإرشادات الهندسية |
|---|---|---|---|
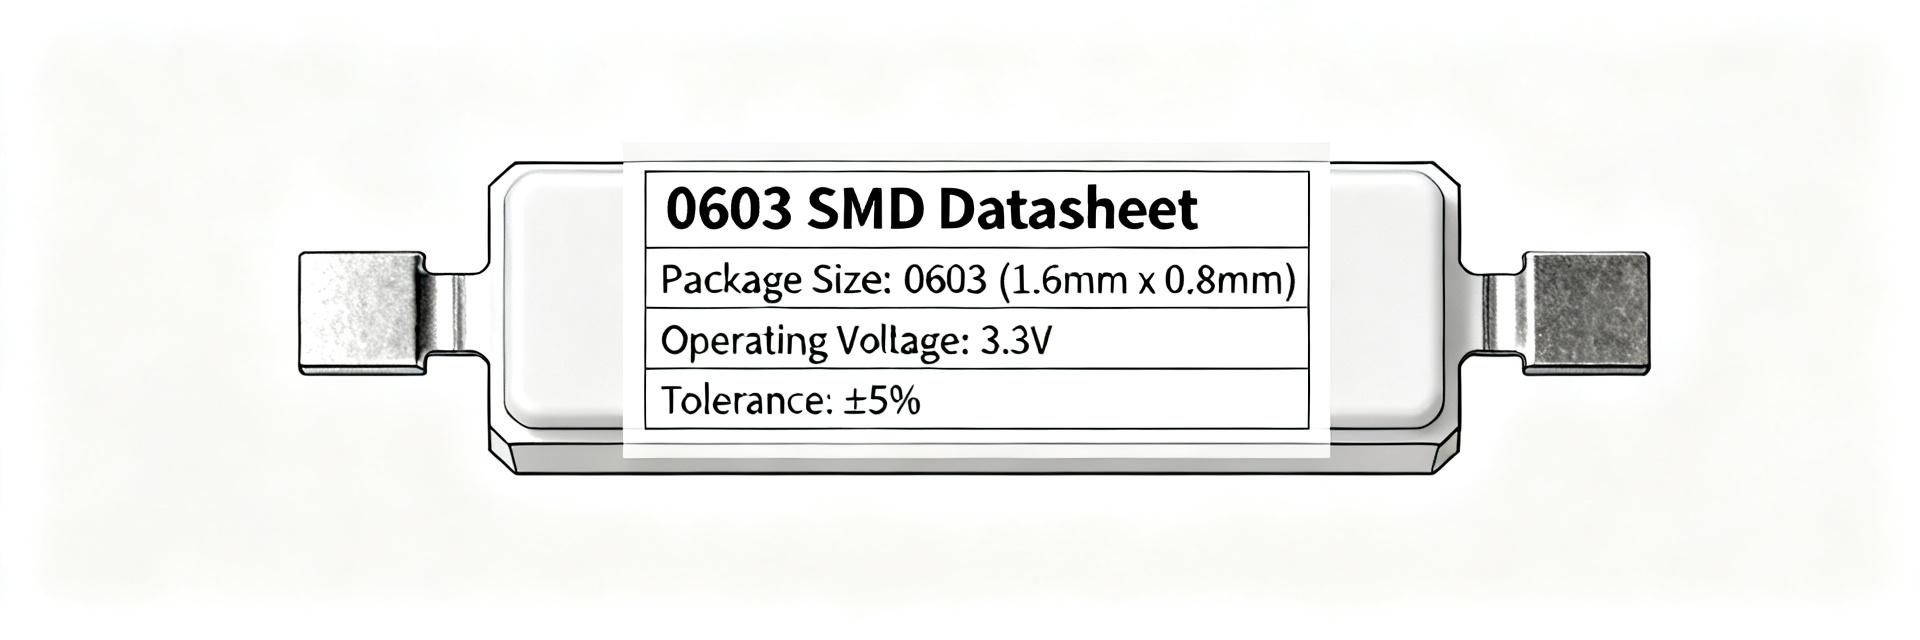
| مخطط حزمة المكوّن | 1.60 × 0.80 ملم | 0.063 × 0.031 بوصة (0603) | ملف بصمة قياسي متري 1608 |
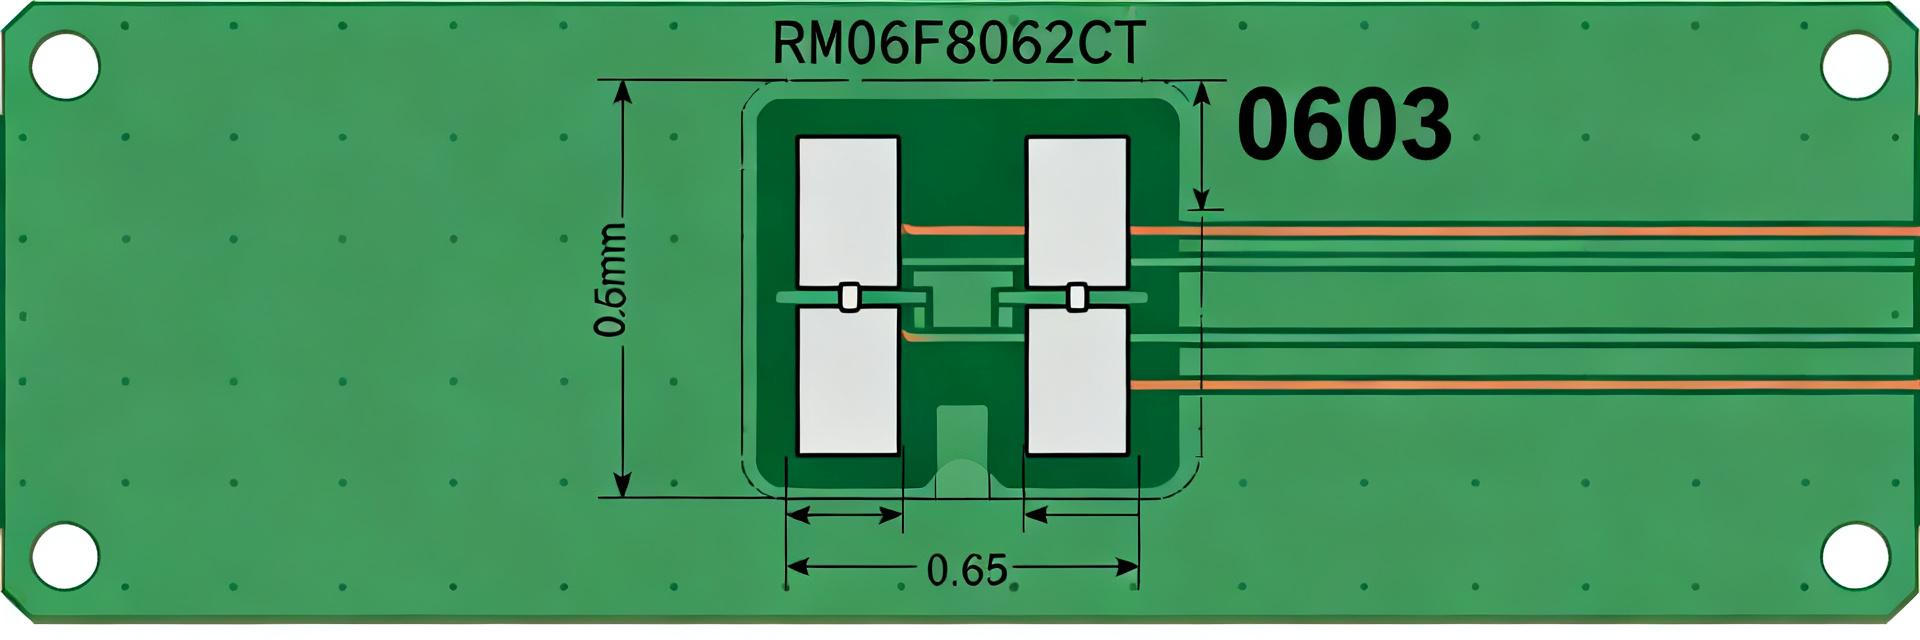
| طول الباد الموصى به (X) | 1.30 ملم | 51.2 ميل | يتيح تشكيل طبقة لحام صلبة |
| عرض اللوحة الموصى به (Y) | 0.60 مم | 23.6 ميل | يحد من فائض المعجون ويمنع حدوث قنطرة جانبية |
| المسافة بين اللوحات (الفراغ) | 0.70 مم | 27.6 ميل | يركز جسم المكون ويعادل التوتر السطحي |
| سُمك القالب المستهدف | 0.125 مم | 5.0 ميل | رقاقة فولاذية مقاومة للصدأ مقطوعة بالليزر |
| تسامح وضع المكون (X/Y) | ±0.05 مم | ±2.0 ميل | يمنع انحراف التجميع وعيوب "التومستون" |
1 — الخلفية: ما تعنيه RM06F75R0CT و SMD 0603 لتصميمك
العبوة والهوية المادية
النقطة: يتوافق البصمة الاسمية لـ 0603 SMD مع مكوّن مستطيل صغير الحجم شائع الاستخدام للمقاومات، والصمامات الثنائية الباعثة للضوء، والمكونات السلبية الصغيرة. الدليل: يبلغ الحجم الإمبراطوري القياسي تقريبًا 0.06 بوصة × 0.03 بوصة (وغالبًا ما يُعبَّر عنه بالمقاييس المتريّة 1608 أو 1.6 × 0.8 ملم بالنسبة لنسخ الصمامات الثنائية أو المقاومات)، مع سماكات نموذجية تتراوح بين حوالي 0.45 ملم و0.9 ملم حسب نوع الجهاز. التوضيح: عند التصميم والتجميع، يُعتبَر 0603 SMD خيارًا متوسط الكثافة؛ فهو صغير بما يكفي لتوفير المساحة، وكبير بما يكفي لسهولة التعامل معه، مع ضرورة التأكد من السماكة الدقيقة للجهاز وهندسة طرف التوصيل من خلال ورقة بيانات القطعة قبل تحديد ترتيب الطبقات في اللوحة أو عمق القالب.
التطبيقات النموذجية وسياق التركيب
النقطة: تُستخدم مكونات SMD بحجم 0603 في مصفوفات المؤشرات، ولوحات المستشعرات الكثيفة، وفي تصاميم الإشارات المختلطة حيث يجب تحقيق توازن بين كثافة التوصيلات والموثوقية. الدليل: بالمقارنة مع حجم 0402، يعزز 0603 متانة التركيب ويقلل من خطر ظاهرة «التومبستون»؛ وبالنسبة لحجم 0805، فإنه يوفر كثافة أفضل للتوصيلات بتكلفة تصنيع معتدلة. الشرح: اختر مكونات SMD بحجم 0603 عندما تحتاج إلى حل وسط بين التصغير وكفاءة الإنتاج: قم بتركيبها مع ترك مسافة كافية لتشكيل طبقات اللحام أثناء إعادة التدفق، واحتفظ بحجم 0402 للمناطق فائقة الكثافة أو بحجم 0805 عندما تكون مقاومة الإجهاد الميكانيكي أولوية.
2 — المواصفات الكهربائية والبيئية التفصيلية (تحليل عميق للبيانات)
التقييمات والتحملات الكهربائية
ملاحظة: احرص دائمًا على استخراج الجهد/التيار الأمامي، المقاومة/القدرة المصنفة، التسامح، أو السعة/الجهد مباشرةً منآر إم 06 إف 75 آر 0 سي تيالبيانات الفنية بدلاً من افتراض قيم عامة لحجم 0603. الدليل: تُدرج البيانات الفنية القيم القصوى المطلقة، ونقاط التشغيل الأمامية النموذجية أو نقاط التشغيل المحددة، بالإضافة إلى فئات التحمل؛ كما يُشار عادةً إلى ظروف الاختبار عند درجة حرارة البيئة Ta = 25°C. الشرح: استخدم جداول البيانات الفنية لتحديد هوامش التصميم، واطّلع على منحنيات خفض الأداء لتحديد التيار أو القدرة المسموح بهما عند درجة حرارة اللوحة، وحدد ظروف الاختبار (Ta = 25°C ما لم يُذكر غير ذلك) في خطة التحقق الخاصة بك لتجنب إجهاد المكوّن بشكل مفرط أثناء التطبيق.
المواصفات الحرارية والموثوقية ودورة الحياة
النقطة: تحدد الخصائص الحرارية وتصنيفات الموثوقية خيارات إعادة التدفق وإجراءات التخزين والمناولة. الدليل: تشمل المعايير الرئيسية المقاومة الحرارية (θJA)، وأقصى درجات حرارة الوصلة واللوحة، ومستوى حساسية الرطوبة (MSL)، بالإضافة إلى عدد دورات إعادة التدفق الموصى بها. الشرح: اطلب بيانات الاختبار المتسارع—مثل الصدمة الحرارية، والتشبع بالرطوبة، وقابلية اللحام—من الموردين عند توفرها؛ وحدد إجراءات التخزين والخبز بناءً على مستوى MSL، وحدّد عدد دورات إعادة العمل للحفاظ على سلامة الجهاز وضمان أداء دورة الحياة المتوقع.
3 — توصيات لبُعد الأثر ونمط الأرضية على لوحة الدوائر المطبوعة (دليل عملي لأبعاد الأثر)
أبعاد نمط الأرضية الموصى بها
النقطة: يحسّن نمط الأرضية المُصمَّم بشكل مثالي لأجزاء 0603 من نسبة العائد ويقلل من حالات فشل التجميع؛ مع تحديد أبعاد المسامير بوضوح بالملليمترات والميلز. الدليل: بالنسبة لبُعد الأثر المحافظ لـ 0603 المُصمَّم خصيصًا لـRM06F75R0CT، استخدم طول الوسادة 1.30 مم (51 مل)، وعرض الوسادة 0.60 مم (24 مل)، والمسافة بين الوسادتين 0.70 مم (28 مل)، مع وضع المخطط العام للسطح متمركزًا حول الوسادات. الشرح: قم بتوسيط المكوّن بين الوسادتين، وحدد مناطق عدم التثبيت بحيث تساوي محيط جسم المكوّن زائد مسافة 0.2 مم، واستخدم غشاء اللحام بين الوسادتين لمنع حدوث القَرْن؛ اطلق على هذا التخطيط اسم البصمة الأساسية وقم بالتحقق منه باستخدام نموذج ميكانيكي أصلي من ورقة البيانات.
نصائح بشأن استنسل معجون اللحام وفتحات الوسادات
النقطة: تؤثر فتحة القالب وسُمكه بشكل مباشر على التبلل وتكوّن اللحامات الدائرية. الدليل: بالنسبة لوسادات الأرجل من نوع 0603 الموضحة أعلاه، يُوصى بتوافر نسبة تغطية للعجينة تتراوح بين 60–80% لكل وسادة، مع استخدام قالب من الفولاذ المقاوم للصدأ بسمك 0.125 ملم (5 ميل) لتحقيق توازن في حجم العجينة. الشرح: استخدم تخفيضًا بنسبة 60–80% في فتحة القالب لتجنب كمية زائدة من العجينة وحدوث ظاهرة «التومبستونينغ»؛ ويفضل استخدام فتحات مقسومة أو نوافذ على الوسادات الأطول إذا لوحظ انزلاق العجينة. احرص على مراعاة الهوامش وفقًا لمواصفات IPC-7351 عند إنشاء فتحات ملفات جيربر، وأرفق رسمًا توضيحيًا للبصمة موضحًا فيه التعديلات ضمن حزمة الإصدار الخاصة بك.
4 — أفضل الممارسات في التجميع ولحام إعادة الصهر
توفيق الموضع والتسامحات في عملية التقاط المكونات ووضعها
النقطة: يقلل وضع المكونات بدقة واختيار الفوهة المناسبة من حالات الأعطال الميكانيكية وظاهرة "التومبستونينغ". الدليل: بالنسبة للمكونات بحجم 0603، يجب أن تصل دقة التمركز في الاتجاهين X/Y إلى أفضل من ±0.05 مم، وأن تكون دقة التدوير ضمن درجة واحدة؛ كما يُفضل استخدام فوهات شفط ذات حجم يتناسب مع أبعاد جسم المكون 0603، مع ضبط ارتفاعات التقاط المكونات عند مستوى معتدل لتجنب حدوث عمليات تغذية خاطئة. الشرح: يُنصح بالتأكد من وجود نقاط مرجعية دقيقة وكميات ثابتة من معجون اللحام لتوفير استدامة عالية في دقة التركيب؛ كما ينبغي تحقيق توازن في كمية المعجون بين الوصلات لتفادي ظاهرة "التومبستونينغ"، والتحقق من نظافة ومستوى سطح القالب لضمان كفاءة الإنتاج العالية.
توصيات ملف إعادة الصهر ولحام اللحام
النقطة: يجب أن يراعي نطاق إعادة التدفق حدود MSL والحدود الحرارية للأجهزة مع تحقيق تبلل لحام مناسب. الدليل: إرشادات إعادة التدفق النموذجية لتجميعات 0603: رفع متحكم به إلى مرحلة النقع (~1–2 درجة مئوية/ثانية)، نقع لمدة حوالي 60–120 ثانية لتفعيل المواد الملحّة، ذروة حرارية بين 235–250 درجة مئوية للسبائك الخالية من القصدير-رصاص مع بقاء فوق نقطة الانصهار لمدة 30–60 ثانية، مع تعديل هذه القيم وفقًا لقيود MSL وθJA. الشرح: اختر سبيكة لحام ومواد ملحّة متوافقة مع تصنيف قابلية اللحام للجزء، وقلل من عمليات إعادة التدفق المتكررة عندما يكون مستوى MSL مرتفعًا، وراقب تحذيرات التجميع مثل ظاهرة «التومبستونينغ» أو عدم كفاية التبلل أو زيادة حجم الشريط اللحمي، والتي تشير إلى ضرورة تعديل الإسفنجة، أو المساحة المعدنية، أو ملف التعريف الحراري.
5 — الفحص والاختبار واستكشاف الأخطاء وإصلاحها على لوحة الدوائر المطبوعة
نقاط فحص بصرية وأشعة سينية
النقطة: تحديد معايير واضحة للقبول البصري وأهداف الفحص بالأشعة السينية للكشف عن العيوب المخفية. الدليل: تشمل الفحوصات البصرية المقبولة وجود حافة مستمرة على كلا الطرفين، وتساوي المستوى ضمن حدود تفاوت المكوّن، وعدم وجود قنطرة أو انحراف، وعدم ظهور ظاهرة "التومبستون". الشرح: استخدم الأشعة السينية للكشف عن الفراغات تحت الأطراف أو عيوب اللحام الداخلية؛ ومن التوقيعات الشائعة للأخطاء وجود حواف غير متماثلة (نقص في المعجون) وفراغات داخلية (معجون ملوث أو رطوبة سيئة)، والتي تشير إلى مشكلات في فتحات المعجون أو في ملف إعادة الصهر.
التحقق الكهربائي واستكشاف الأخطاء وإصلاحها في الموقع
النقطة: الاختبارات السريعة على المنضدة وقائمة مراجعة لاستكشاف الأخطاء وإصلاحها تُسرّع من تحديد أسباب الفشل في الإنتاج. الدليل: بالنسبة للأجهزة المقاومة أو من نوع LED، استخدم مقياس المقاومة لاختبار التوصيلية والفحص بالتيار الأمامي تحت تيار متحكم؛ وتأكد من مطابقة علامات القطعة مع جداول المواصفات قبل الاستبدال. الشرح: إذا ظهرت حالات فشل، اتبع قائمة مراجعة: قم بقياس التوصيلية داخل الدائرة، وأعد اللحام على وسادة الطرف أو باستخدام قطعة اختبار قابلة للاستبدال، وقارن قابلية إعادة اللحام عبر اللوحات المختلفة، وإذا كانت هناك حاجة لإعادة العمل، يفضل استخدام الهواء الساخن عند درجات حرارة مضبوطة لتجنب رفع الوسادات؛ وراجع تصميم الموضع أو طبقة اللصق إذا استمرت المشكلات.
ملخص
- RM06F75R0CTيتطلب التكامل التحقق من الحدود الكهربائية ومواصفات الحرارة الواردة في دليل البيانات؛ وتأكد من أن قواعد اللوحة تعكس منحنيات خفض الحمل وطرق التعامل مع مستوى الحساسية (MSL) لتجنب الإجهاد الزائد والفشل المبكر.
- يؤدي استخدام مساحة تثبيت SMD بحجم 0603 بأبعاد وصلات قدرها 1.30 × 0.60 ملم وفتحات معجون تتراوح بين 60–80% إلى تحقيق لحامات موثوقة مع تقليل ظاهرة التأرجح عند استخدامه مع قالب حفر بسمك 0.125 ملم.
- تشكل ملفات إعادة الصهر المُتحكم بها، ودقة وضع المكونات ضمن ±0.05 ملم، بالإضافة إلى نقاط فحص مرئية/بالأشعة السينية المحددة، العمود الفقري لتدفق تجميع مكرر يناسب تصميمات اللوحات الإلكترونية متوسطة الكثافة.
الأسئلة الشائعة
كيف ينبغي عليّ التحقق منRM06F75R0CTالمواصفات الكهربائية قبل التخطيط؟
يرجى مراجعة الجداول الواردة في ورقة البيانات الرسمية للقيم القصوى المطلقة، والقيم التشغيلية النموذجية، وظروف الاختبار (درجة حرارة البيئة Ta = 25°C). وقارن قيم الجهد/التيار الأمامي أو المقاومة/القدرة مع درجة حرارة التشغيل الخاصة بك، واستخدم منحنيات التخفيض لتوفير هوامش تصميم متحفظة.
ما سُمك القالب ونسبة الفتحات التي تحقق أفضل أداء لأجزاء SMD بحجم 0603؟
يُعد القالب المصنوع من الفولاذ المقاوم للصدأ بسمك 0.125 مم (5 مل) مع تغطية فتحات بنسبة 60–80% لكل وسادة نقطة انطلاقًا مثبتًا لقطع 0603. اضبط شكل الفتحة (منقسمة أو على شكل نافذة) إذا لاحظت تدفقًا زائدًا لللحام أو ظاهرة التومبستونينغ أثناء التجارب الأولى لعملية التجميع.
متى ينبغي طلب بيانات موثوقية إضافية لقطعة SMD صغيرة؟
اطلب بيانات اختبار متسارعة—مثل الصدمة الحرارية، والتشبع بالرطوبة، وقابلية اللحام—إذا كانت القطعة ستخضع لبيئات قاسية، أو لدورات إعادة التدفق المتعددة، أو لفترة تخزين طويلة. تساعد هذه البيانات في تحديد إجراءات التعامل وفق معيار MSL، وإجراءات الخبز، وكذلك عمر الخدمة المتوقع في الميدان.
ما هي حدود التسامح الموصى بها لوضع مكونات SMT لمنع ظاهرة التومبستونينغ على أقدام 0603؟
حافظ على دقة المحاذاة في عملية الالتقاط والوضع ضمن ±0.05 مم في الاتجاهين X وY، وعلى دقة دورانية لا تتجاوز 1 درجة. كما أن تعادل حجم المعجون بين الأزواج المتجاورة وتوازن التبريد الحراري للخطوط يساهم بشكل كبير في منع عدم التوازن وظاهرة التومبستونينغ.