RM06F75R0CT 0603 SMD: Полная спецификация и руководство по посадочному месту
Командам проектировщиков, выбирающим компактные поверхностные компоненты, необходима краткая и практичная информация о физических размерах, электрических параметрах и интеграции на печатной плате. Отраслевые данные показывают, что компоненты SMD формата 0603 остаются одним из самых распространённых типоразмеров для пассивных элементов и светодиодов на высокоплотных печатных платах, поскольку они обеспечивают оптимальное соотношение размера, технологичности и тепловых характеристик. Настоящее руководство сосредоточено наRM06F75R0CT, где подробно описано, что проектировщикам необходимо проверить в техническом описании и что следует реализовать на печатной плате: физические характеристики, электрические пределы, контактные площадки и трафарет, режим пайки в печи рефлюкса, а также контрольные проверки.
| Параметр / Размер | Технические характеристики (метрическая система) | Технические характеристики (дюймовая система) | Рекомендации по проектированию |
|---|---|---|---|
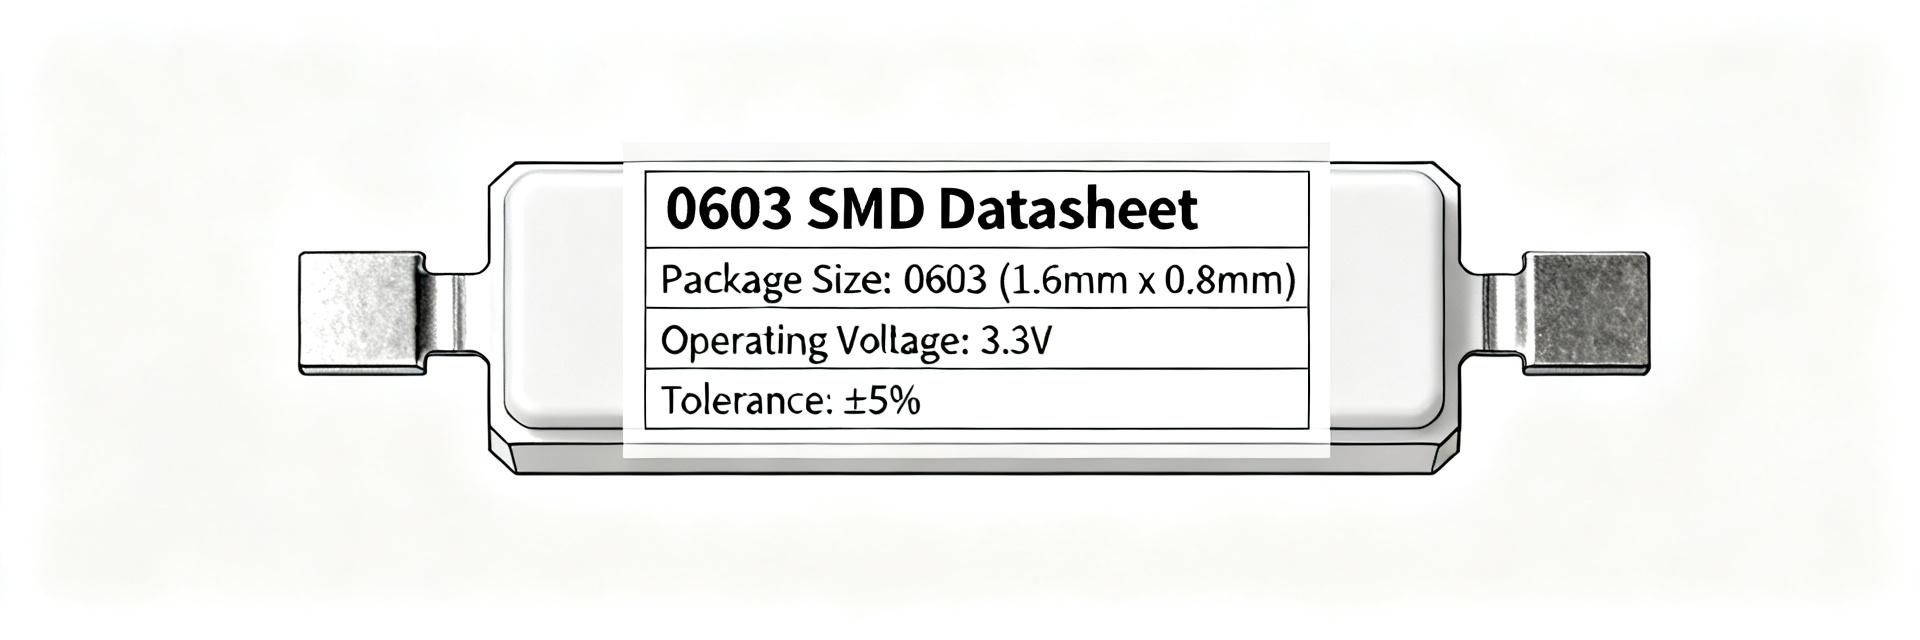
| Габариты корпуса компонента | 1,60 × 0,80 мм | 0,063 × 0,031 дюйма (0603) | Стандартный метрический профиль корпуса 1608 |
| Рекомендуемая длина контактной площадки (X) | 1,30 мм | 51,2 мил | Обеспечивает образование прочного припойного шва |
| Рекомендуемая ширина площадки (Y) | 0,60 мм | 23,6 мил | Ограничивает избыток пасты и предотвращает боковое замыкание |
| Зазор между площадками (Clearance) | 0,70 мм | 27,6 мил | Выравнивает корпус компонента и уравновешивает поверхностное натяжение |
| Целевая толщина трафарета | 0,125 мм | 5,0 мил | Лазерная резка из нержавеющей стали |
| Допуск размещения (X/Y) | ±0,05 мм | ±2,0 мил | Предотвращает перекос сборки и дефекты «тумбстона» |
1 — Предпосылки: что означают RM06F75R0CT и SMD 0603 для вашего проекта
Корпус и физическая идентичность
Примечание: Номинальный размер корпуса 0603 SMD соответствует компактному прямоугольному компоненту, широко используемому для резисторов, светодиодов и небольших пассивных элементов. Доказательство: Канонический имперский размер составляет примерно 0,06 × 0,03 дюйма (часто обозначается как 1608 по метрической системе или 1,6 × 0,8 мм для вариантов со светодиодами и резисторами), при этом толщина обычно варьируется от ~0,45 до 0,9 мм в зависимости от типа устройства. Пояснение: При проектировании печатной платы и сборке рассматривайте 0603 SMD как среднеплотный вариант — достаточно маленький, чтобы экономить место, и достаточно крупный для надежной обработки, — при этом перед определением структуры слоёв платы или глубины трафарета необходимо уточнить точную толщину устройства и геометрию выводов на основе технического описания детали.
Типичные области применения и условия размещения
Особенность: компоненты SMD размером 0603 применяются в массивах индикаторов, на плотных сенсорных платах и в схемах смешанных сигналов, где необходимо обеспечить баланс между плотностью трассировки и надежностью. Доказательство: по сравнению с размером 0402, 0603 повышает устойчивость при монтаже и снижает риск явления «тумбстонинга»; в сравнении с 0805 он обеспечивает большую плотность трассировки при умеренных производственных затратах. Объяснение: выбирайте SMD размером 0603, когда требуется компромисс между миниатюризацией и производительностью: размещайте с учетом зазора для филе при рефловом пайке, а для сверхплотных участков или для 0805, где важна стойкость к механическим нагрузкам, оставьте размер 0402.
2 — Подробные электрические и экологические характеристики (детальный анализ данных)
Электрические параметры и допуски
Примечание: Всегда определяйте прямое напряжение/ток, сопротивление/номинальную мощность, допуск, а также ёмкость/напряжение непосредственно изRM06F75R0CTдаташит, а не исходя из условных значений 0603. Доказательство: в даташитах указываются предельные значения, типичные прямые напряжения или номинальные рабочие режимы, а также классы допусков; условия испытаний обычно задаются при температуре окружающей среды Ta = 25 °C. Пояснение: используйте таблицы из даташита для определения проектных запасов, обращайтесь к кривым дерейтинга, чтобы установить допустимые токи и мощности при температуре платы, и включайте условия испытаний (Ta = 25 °C, если не указано иное) в план верификации, чтобы избежать чрезмерной нагрузки на компонент в реальной эксплуатации.
Тепловые, надёжностные и эксплуатационные характеристики
Основной момент: Термические характеристики и классы надёжности определяют выбор режима пайки в печи и правила хранения. Доказательства: Ключевые параметры включают термическое сопротивление (θJA), максимальные температуры перехода и платы, уровень чувствительности к влаге (MSL) и рекомендуемое количество циклов пайки. Пояснение: При наличии запросите у поставщиков данные ускоренных испытаний — термический шок, выдержка во влажной среде, припойность; устанавливайте процедуры хранения и отжига на основе MSL и ограничивайте количество повторных операций, чтобы сохранить целостность устройства и обеспечить ожидаемую производительность на протяжении всего срока службы.
3 — Рекомендации по площадке подключения и рисунку контактных площадок на печатной плате (практическое руководство по размещению)
Рекомендуемые размеры рисунка контактных площадок
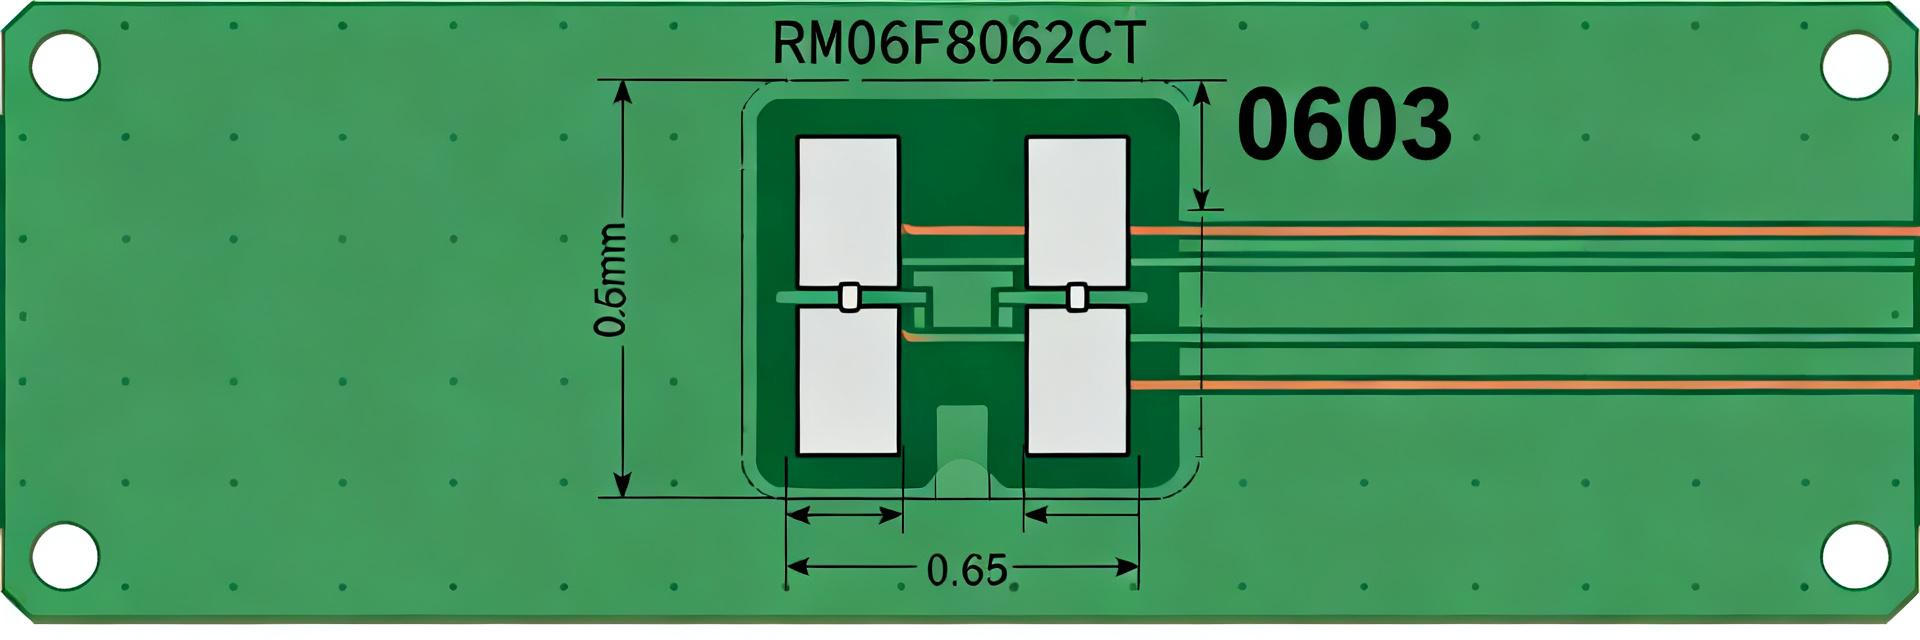
Основной момент: Оптимизированный для компонентов 0603 рисунок контактных площадок на печатной плате повышает выход годных изделий и снижает количество дефектов сборки; обязательно указывайте размеры площадок как в миллиметрах, так и в милах. Доказательства: Для консервативного варианта рисунка подключения 0603, оптимизированного дляRM06F75R0CT, используйте длину площадки 1,30 мм (51 мил), ширину площадки 0,60 мм (24 мил), зазор между площадками 0,70 мм (28 мил) и размещайте общий контур контактной площадки по центру относительно площадок. Пояснение: расположите компонент по центру между площадками, задайте зоны недоступности, равные контуру корпуса компонента плюс зазор 0,2 мм, и примените маску припоя между площадками для предотвращения мостиков; назовите этот вариант размещения базовым шаблоном контактов и проверьте его с помощью механического эталона из технического описания.
Советы по трафарету для паяльной пасты и отверстиям площадок
Пункт: Размер и толщина отверстий в трафарете напрямую влияют на смачивание и формирование спаек. Доказательства: Для площадок под компоненты 0603 рекомендуется обеспечивать покрытие пастой 60–80% каждой площадки при использовании нержавеющего трафарета толщиной 0,125 мм (5 мил) для достижения сбалансированного объёма пасты. Объяснение: Применяйте уменьшение размера отверстий до 60–80%, чтобы избежать избытка пасты и явления «тумбстоунинга»; при наличии проседания пасты рассмотрите использование раздельных отверстий или оконных решёток на длинных площадках. При формировании отверстий по стандарту IPC‑7351 соблюдайте допуски и включайте аннотированный чертёж корпуса в ваш пакет выпуска.
4 — Лучшие практики сборки и пайки в печи рефлюкса
Точность захвата и размещения компонентов
Пункт: Точное размещение и правильный выбор сопел снижают количество механических отказов и явление «тумбстоунинга». Доказательства: Для компонентов 0603 следует стремиться к точности позиционирования по осям X/Y лучше ±0,05 мм и точности поворота в пределах 1 градуса; использовать вакуумные сопла, соответствующие размерам корпусов 0603, а также задавать умеренную высоту захвата для предотвращения неправильной подачи. Объяснение: Обеспечьте наличие маркеров позиционирования и стабильный объём нанесённой пасты для поддержания повторяемости размещения; выравнивайте объём пасты между контактными площадками, чтобы избежать «тумбстоунинга», а также проверяйте чистоту и ровность трафарета на линиях с высокой производительностью.
Рекомендации по профилю рефлового нагрева и пайке
Пункт: Диапазон температур пайки должен соответствовать классу MSL устройства и допустимым тепловым ограничениям, одновременно обеспечивая надлежащее смачивание припоя. Доказательства: Типовые рекомендации по режиму пайки для сборок 0603: контролируемый нагрев с поддержанием температуры выдержки (~1–2 °C/с), выдержка около 60–120 с для активации флюса; пиковая температура 235–250 °C для сплавов без свинца с выдержкой выше температуры плавления 30–60 с; параметры регулируются в соответствии с требованиями класса MSL и значениями θJA. Пояснение: Выбирайте припой и флюс, совместимые с уровнем паяемости компонента; при высоком классе MSL минимизируйте повторные операции пайки; обращайте внимание на предупреждения при сборке — эффект «тумбстонинга», недостаточное смачивание или избыточный шов — которые указывают на необходимость корректировки трафарета, площадок или режима пайки.
5 — Контроль, испытания и устранение неисправностей на печатной плате
Контрольные точки визуального и рентгеновского контроля
Пункт: Определите чёткие визуальные критерии приемки и рентгеновские цели для выявления скрытых дефектов. Доказательства: Принятые визуальные проверки включают наличие непрерывного сопряжения на обеих выводах, совпадение плоскостей в пределах допуска компонента, отсутствие мостиков и перекосов, а также отсутствие эффекта «тумбстонинга». Объяснение: Используйте рентгеновское излучение для выявления пустот под выводами или внутренних дефектов пайки; типичные признаки неисправностей включают асимметричное сопряжение (недостаточное количество пасты) и внутренние пустоты (загрязнённая паста или плохое смачивание), что указывает на проблемы с отверстиями под пасту или профилем рефлового процесса.
Электрическая верификация и устранение неисправностей в полевых условиях
Пункт: Быстрые лабораторные испытания и контрольный список устранения неполадок ускоряют выявление причин отказов на производстве. Доказательства: Для резистивных или светодиодных устройств используйте мультиметр для проверки целостности цепи и прямого тока при контролируемом токе; перед заменой сверьте маркировку детали с данными в спецификационных таблицах. Пояснение: При появлении отказов следуйте контрольному списку: измерьте целостность цепи, проведите повторную пайку на контактной площадке или на сменном тестовом образце, сравните повторяемость процесса пайки на разных платах; если требуется доработка, предпочтительнее использовать горячий воздух при контролируемых температурах, чтобы избежать отслоения контактных площадок; при сохранении проблем вернитесь к выбору компоновки или параметрам пасты.
Краткое содержание
- RM06F75R0CTИнтеграция требует проверки электрических пределов и тепловых характеристик согласно техническому описанию; убедитесь, что правила проектирования платы учитывают кривые понижения допустимых нагрузок и требования по хранению в соответствии с классом MSL, чтобы избежать чрезмерного напряжения и преждевременного выхода из строя.
- Печатная плата с компонентом SMD 0603, размерами площадок 1,30 × 0,60 мм и отверстиями для пасты на 60–80%, обеспечивает надежные соединения при минимальном эффекте «тумбстонинга» в сочетании со стencилем толщиной 0,125 мм.
- Контролируемые профили пайки, точность размещения ±0,05 мм и целевые этапы визуального/рентгеновского контроля составляют основу повторяемого процесса сборки для печатных плат средней плотности.
Часто задаваемые вопросы
Как мне проверитьRM06F75R0CTэлектрические параметры перед проектированием?
Обратитесь к официальным таблицам технических характеристик, где указаны предельно допустимые значения, типичные рабочие параметры и условия испытаний (Ta = 25°C). Сопоставьте значения прямого напряжения/тока или сопротивления/мощности с вашей рабочей температурой и используйте кривые понижения мощности, чтобы установить запасы прочности в проекте.
Какая толщина стенсилей и какая степень открытости отверстий лучше всего подходят для компонентов SMD 0603?
0,125 мм (5 мил) нержавеющая трафаретная пластина с 60–80% площадью отверстий под каждую контактную площадку — проверенный исходный вариант для компонентов 0603. При необходимости скорректируйте форму отверстий (разделённые или в виде оконной решётки), если во время первых испытаний сборки наблюдается чрезмерное сползание припоя или эффект «камня на голове».
Когда следует запросить дополнительные данные по надёжности для малогабаритного SMD‑компонента?
Запрашивайте данные ускоренных испытаний — термический шок, выдержка во влажной среде и пригодность к пайке — если компонент будет подвергаться жёстким условиям эксплуатации, многократным циклам перепайки или длительному хранению. Эти данные помогут определить требования к обращению с MSL‑уровнем, процедурами отжига и ожидаемым срокам службы в полевых условиях.
Каковы рекомендуемые допуски размещения SMT, чтобы предотвратить эффект «камня на голове» на контактных площадках размером 0603?
Поддерживайте точность позиционирования в направлениях X/Y в пределах ±0,05 мм и угловую точность вращения не более 1 градуса. Выравнивание объёма пасты между парными контактными площадками и балансировка теплового рельефа трасс также существенно снижают риск дисбаланса и возникновения эффекта «камня на голове».