RM06F75R0CT 0603 SMD: 전체 사양 및 풋프린트 가이드
컴팩트한 표면 실장 부품을 선택하는 설계 팀은 물리적 치수, 전기적 한계 및 PCB 통합에 관한 간결하고 실행 가능한 안내가 필요합니다. 업계 데이터에 따르면, 0603 SMD 부품은 크기, 제조 가능성 및 열 성능의 균형을 잘 맞추기 때문에 고밀도 PCB에서 수동 소자와 LED의 가장 일반적인 패드 형상 중 하나로 남아 있습니다. 이 가이드는 다음 사항을 중심으로 합니다.RM06F75R0CT데이터시트에서 설계자가 반드시 확인해야 할 사항과 PCB에 적용해야 할 사항을 설명합니다: 물리적 규격, 전기적 한계, 패드 및 스텐실, 리플로우 프로파일, 그리고 검사 항목입니다.
| 매개변수 / 치수 | 규격(미터법) | 규격(인치법) | 엔지니어링 가이드라인 |
|---|---|---|---|
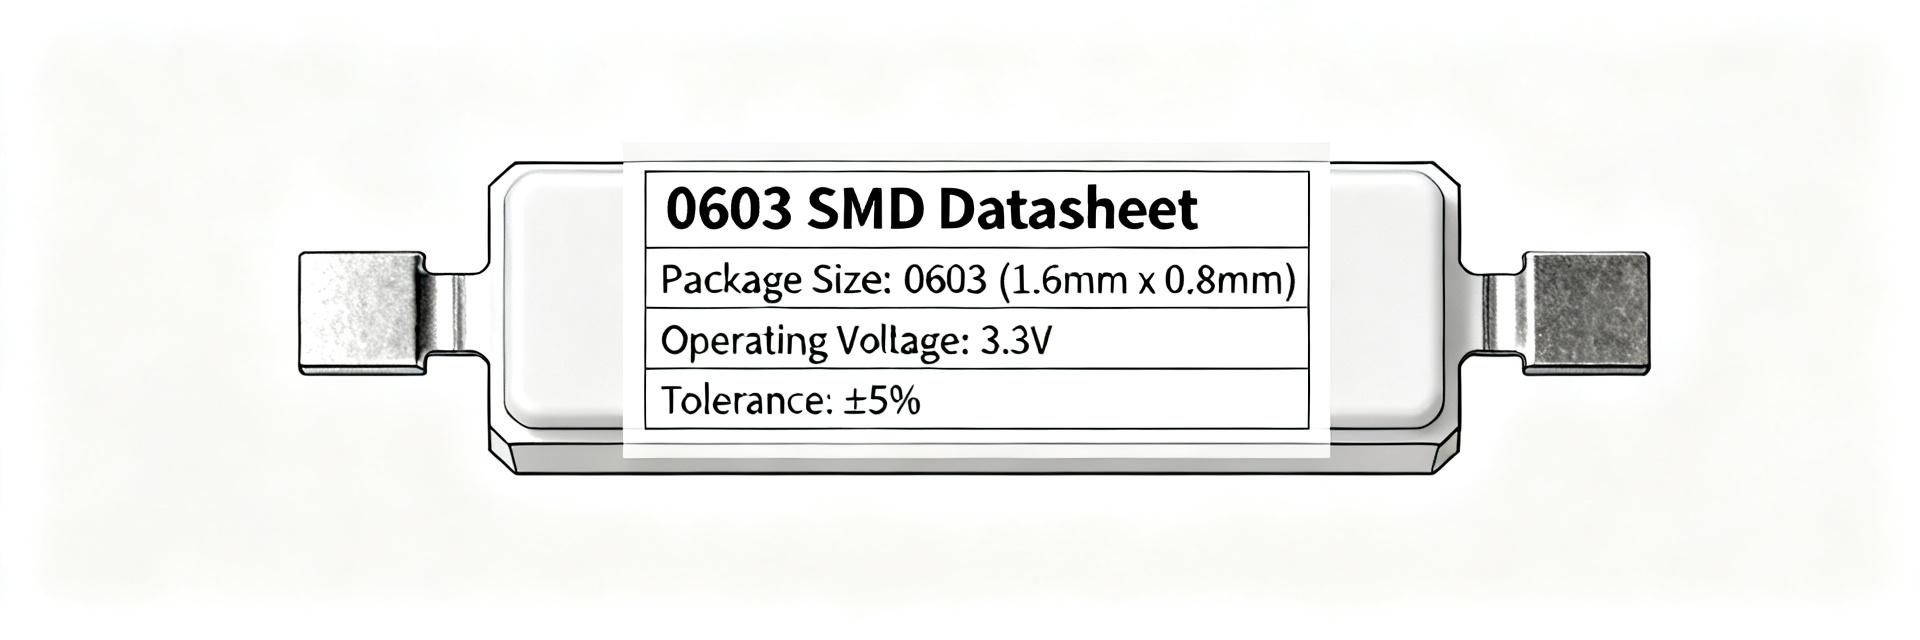
| 부품 패키지 외형 | 1.60 × 0.80 mm | 0.063 × 0.031 in (0603) | 표준 1608 미터법 패드 형상 |
| 권장 패드 길이(X) | 1.30 mm | 51.2 mil | 견고한 솔더 필렛 형성을 가능하게 함 |
| 권장 패드 폭 (Y) | 0.60 mm | 23.6 mil | 과도한 페이스트를 제한하고 측면 브리징을 방지합니다 |
| 패드 간 간격(클리어런스) | 0.70 mm | 27.6 mil | 부품 본체의 중심을 맞추고 표면 장력을 균형 있게 유지합니다 |
| 타깃 스텐실 두께 | 0.125 mm | 5.0 mil | 레이저로 절단된 스테인리스 스틸 호일 |
| 배치 공차(X/Y) | ±0.05 mm | ±2.0 mil | 조립 시 기울어짐 및 톰스톤 결함을 방지합니다 |
1 — 배경: RM06F75R0CT와 0603 SMD가 귀하의 설계에 미치는 영향
패키지 및 물리적 정체성
포인트: 0603 SMD의 공칭 실장면적은 저항, LED 및 소형 수동 부품에 흔히 사용되는 컴팩트한 직사각형 형태의 부품과 일치합니다. 근거: 표준 인치 규격은 대략 0.06" × 0.03"이며(LED나 저항용 변형 제품의 경우 종종 1608 미터법 또는 1.6 × 0.8 mm로 표기됨), 장치 유형에 따라 일반적인 두께는 약 0.45 mm에서 0.9 mm까지 다양합니다. 설명: 설계 및 조립 시 0603 SMD를 중간 밀도 옵션으로 간주하되, 공간 절약에는 충분히 작고 신뢰성 있는 취급에는 충분히 큰 크기로 보며, 기판 적층 구조나 스텐실 깊이를 정의하기 전에 해당 부품 데이터시트에서 정확한 장치 두께와 단자 형상 등을 반드시 확인해야 합니다.
전형적인 적용 분야 및 실장 환경
포인트: 0603 SMD 부품은 표시 배열, 고밀도 센서 기판 및 라우팅 밀도와 신뢰성이 균형을 이루어야 하는 혼합 신호 설계에서 사용됩니다. 근거: 0402에 비해 0603은 실장 안정성을 향상시키고 톰스토닝 위험을 줄이며, 0805에 비해 적당한 제조 비용으로 더 나은 라우팅 밀도를 제공합니다. 설명: 소형화와 처리량 사이의 절충이 필요할 때는 0603 SMD를 선택하십시오. 리플로우 필렛을 위한 여유 공간을 확보하여 실장하고, 초고밀도 영역이나 기계적 응력 내성이 우선되는 경우에만 0402를 사용하며, 0805는 이에 해당하지 않습니다.
2 — 상세 전기 및 환경 사양(데이터 심층 분석)
전기적 정격 및 공차
포인트: 항상 순방향 전압/전류, 저항/전력 정격, 허용오차 또는 정전용량/전압을 직접 추출하십시오.RM06F75R0CT일반적인 0603 부품 값으로 가정하기보다는 데이터시트를 참조하십시오. 근거: 데이터시트에는 절대 최대값, 일반적인 순방향 전류 또는 정격 동작 조건, 허용 오차 등급이 명시되어 있으며, 시험 조건은 대개 Ta = 25°C로 표기됩니다. 설명: 설계 여유를 설정할 때는 데이터시트의 표를 활용하고, 보드 온도에서 허용 가능한 전류나 전력을 파악하기 위해 디레이팅 곡선을 확인하며, 적용 시 부품에 과도한 스트레스가 가해지지 않도록 검증 계획에 시험 조건(Ta = 25°C, 별도 표기 없는 한)을 명시하십시오.
열적, 신뢰성 및 수명 주기 사양
포인트: 열 특성과 신뢰성 등급은 리플로우 선택 및 보관·취급 방식을 결정합니다. 근거: 주요 파라미터로는 열 저항(θJA), 최대 접합부 온도와 기판 온도, 습기 민감도 등급(MSL), 권장 리플로우 횟수 등이 있습니다. 설명: 가용 시 공급업체에 열 충격, 습기 침지, 납땜성 등의 가속 시험 데이터를 요청하고, MSL에 따라 보관 및 베이크 공정을 설정하며, 재작업 횟수를 제한하여 디바이스의 완전성을 유지하고 예상된 수명주기 성능을 보장해야 합니다.
3 — 실장 패턴 및 PCB 랜드패턴 권장사항 (실용적인 실장 패턴 가이드)
권장 랜드패턴 치수
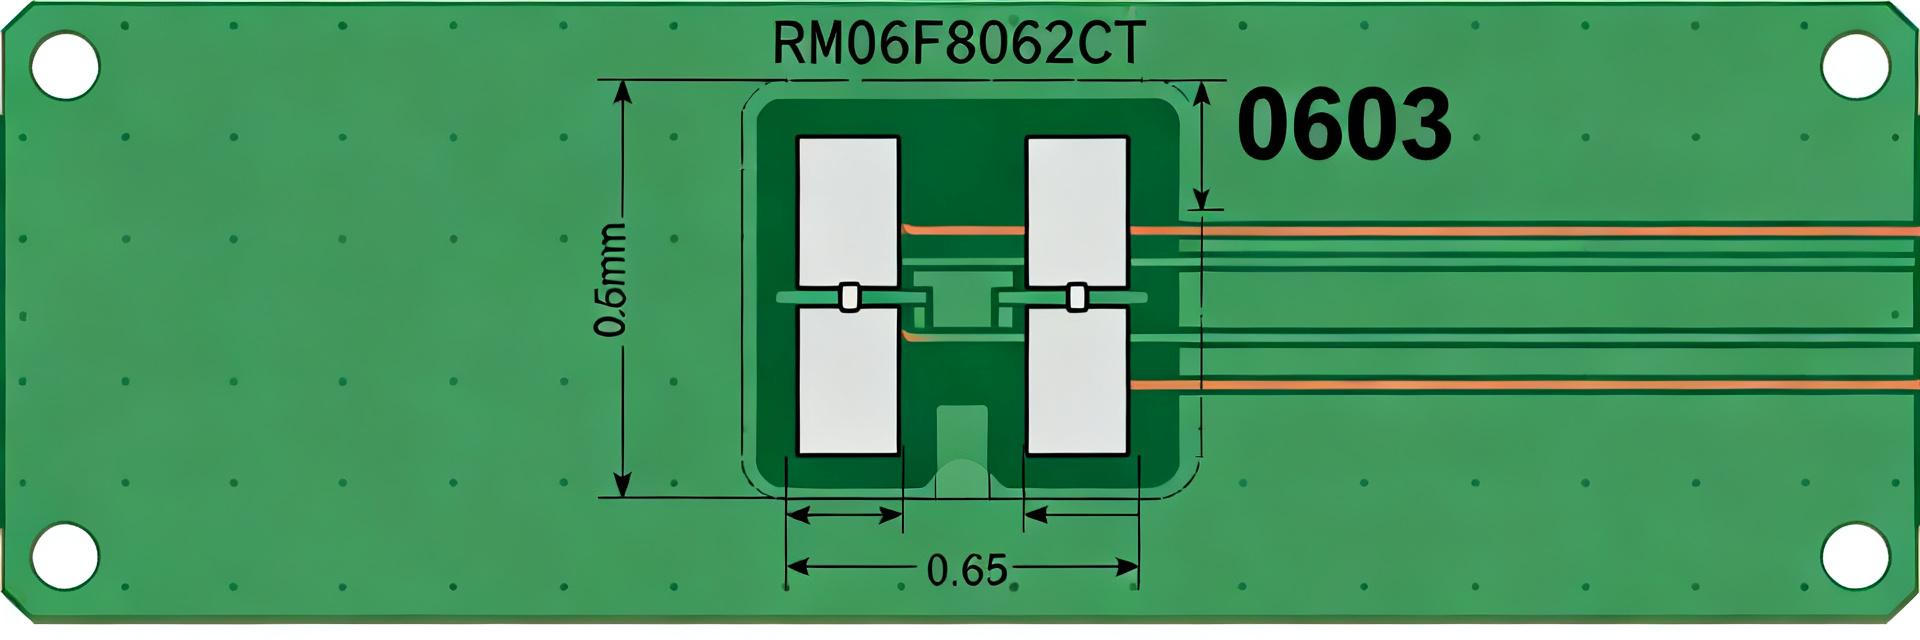
포인트: 0603 부품에 최적화된 PCB 랜드패턴은 수율을 향상시키고 조립 불량을 줄이며, 패드 치수를 mm와 mil 단위로 명시적으로 표기해야 합니다. 근거: 보수적인 0603 실장 패턴을 위해RM06F75R0CT, 패드 길이는 1.30 mm(51 mil), 패드 폭은 0.60 mm(24 mil), 패드 간 이격거리는 0.70 mm(28 mil)이며, 전체 랜드 윤곽은 패드의 중심에 맞춥니다. 설명: 부품을 패드 사이 중앙에 배치하고, 보호 구역을 부품 본체 윤곽에 0.2 mm의 여유를 더한 크기로 설정하며, 패드 간에는 솔더 마스크를 적용하여 브리징을 방지합니다. 이러한 레이아웃을 기준 발란스(Baseline Footprint)라고 하며, 데이터시트의 기계적 마스터와 비교하여 검증합니다.
솔더 페이스트 스텐실 및 패드 개구부 관련 팁
포인트: 스텐실의 개구부와 두께는 젖음성과 필렛 형성에 직접적인 영향을 미칩니다. 근거: 위의 0603 랜드 패드의 경우, 균형 잡힌 페이스트 양을 위해 각 패드당 60~80%의 페이스트 덮개율과 0.125 mm(5 mil) 두께의 스테인리스 스텐실을 권장합니다. 설명: 과도한 페이스트 및 톰스토닝 현상을 방지하기 위해 개구부를 60~80%로 축소하고, 페이스트 슬럼프가 관찰될 경우 긴 패드에는 분할 개구부나 윈도우패널을 고려하십시오. 게르버 개구부를 생성할 때는 IPC-7351 기준의 여유 공간을 참고하고, 릴리즈 패키지에 주석이 달린 풋프린트 도면을 포함하십시오.
4 — 조립 및 리플로우 솔더링 모범 사례
픽앤드플레이 및 배치 공차
포인트: 정확한 위치 배치와 적절한 노즐 선택은 기계적 고장과 톰스토닝 현상을 줄입니다. 근거: 0603 부품의 경우, X/Y 위치 정밀도를 ±0.05 mm 이내로 유지하고 회전 정밀도는 1도 이내로 설정하며, 0603 본체 크기에 맞는 진공 노즐을 사용하고 피크 높이를 적당히 설정하여 오류 발생을 방지합니다. 설명: 피덕셜 및 일정한 페이스트 도포량을 확보하여 배치 반복성을 유지하고, 패드 간 페이스트 양을 균형 있게 조절해 톰스토닝을 예방하며, 고속 처리 라인에서는 스텐실의 청결과 평탄도를 반드시 확인해야 합니다.
리플로우 프로파일 및 납땜 권장 사항
포인트: 리플로우 윈도우는 적절한 솔더 젖음 상태를 확보하면서, 부품의 MSL 및 열적 한계를 준수해야 합니다. 근거: 0603 조립체에 대한 일반적인 리플로우 가이드라인은 다음과 같습니다: 소켓 구간까지 제어된 램프(약 1~2°C/s), 플럭스 활성화를 위한 소켓 시간 약 60~120초, 무연 합금의 경우 액상 온도 이상에서 30~60초 동안 최고온도 235~250°C 유지하며, MSL 및 θJA 제약 조건에 따라 조정합니다. 설명: 부품의 납땜성 등급에 맞는 솔더 합금과 플럭스를 선택하고, MSL이 높을 경우 반복 리플로우를 최소화하며, 스텐실, 패드 또는 프로파일 조정이 필요함을 나타내는 톰브스토닝, 불충분한 젖음, 과도한 필렛 등의 조립 경고 신호를 주시해야 합니다.
5 — PCB 검사, 시험 및 문제 해결
시각 검사 및 X-ray 검사 확인 지점
포인트: 숨은 결함에 대한 명확한 시각적 검사 기준과 X선 검사 대상을 정의합니다. 근거: 인정되는 시각적 검사 항목으로는 양쪽 단자부의 연속적인 필렛, 부품 공차 내 평면성, 브리징 및 경사 현상 없음, 톰스토닝 현상 없음 등이 있습니다. 설명: X선을 이용하여 단자 하부의 공극이나 내부 솔더 결함을 탐지합니다. 일반적인 결함 패턴으로는 비대칭 필렛(페이스트 부족)과 내부 공극(오염된 페이스트 또는 불량 습윤)이 있으며, 이는 페이스트 아퍼처나 리플로우 프로파일 문제로 연결됩니다.
전기적 검증 및 현장 트러블슈팅
포인트: 생산 현장에서의 고장 분리 속도를 높이기 위해 간단한 벤치 테스트와 문제 해결 체크리스트를 활용합니다. 근거: 저항성 또는 LED 타입 소자에 대해서는 제어된 전류 하에서 멀티미터를 이용한 연속성 및 순방향 전류 검사를 수행하고, 교체 전에는 부품 표시를 규격표와 비교하여 확인합니다. 설명: 고장이 발생할 경우 다음의 체크리스트를 따르십시오: 회로 내 연속성을 측정하고, 토 패드나 교체 가능한 테스트 쿠폰을 통해 리플로우를 실시하며, 보드 간 리플로우 재현성을 비교합니다. 또한 재작업이 필요한 경우 패드 들뜸을 방지하기 위해 제어된 온도에서 열풍 작업을 우선적으로 선택하고, 문제가 지속될 경우 페이스북이나 페이스트를 다시 점검합니다.
요약
- RM06F75R0CT통합 시에는 데이터시트의 전기적 한계와 열 특성을 반드시 확인해야 하며, 과도한 스트레스와 조기 고장을 방지하기 위해 기판 설계 규칙이 디레이팅 곡선과 MSL 취급 규정을 반영하도록 해야 합니다.
- 패드 치수가 1.30 × 0.60 mm이고 페이스트 개구율이 60–80%인 0603 SMD 패드 설계는 0.125 mm 스텐실과 결합할 때 톰스토닝 현상을 최소화하면서 신뢰성 높은 필렛을 생성합니다.
- 제어된 리플로우 프로파일, ±0.05 mm의 실장 정밀도, 그리고 목표 지향적인 비전/엑스레이 검사 지점들은 중밀도 PCB 설계를 위한 반복 가능한 조립 공정의 핵심을 이룹니다.
자주 묻는 질문
어떻게 확인해야 할까요?RM06F75R0CT레이아웃 전에 전기적 정격을 어떻게 확인해야 하나요?
공식 데이터시트의 절대 최대값, 일반적인 작동 값 및 시험 조건(Ta = 25°C) 표를 확인하십시오. 순방향 전압/전류 또는 저항/전력 항목을 사용 온도와 대조하고, 감축 곡선을 활용하여 보수적인 설계 여유를 설정하십시오.
0603 SMD 부품에는 어떤 스텐실 두께와 개구율이 가장 적합한가요?
패드당 60~80%의 개구율을 갖는 0.125 mm(5 mil) 스테인리스 스텐실은 0603 부품을 위한 검증된 시작점입니다. 초기 조립 시험에서 납이 과도하게 흘러내리거나 톰스토닝 현상이 발생한다면, 개구형태(분할형 또는 윈도우페인형)를 조정하십시오.
소형 SMD 부품에 대해 추가 신뢰성 데이터를 요청해야 하는 경우는 언제입니까?
부품이 가혹한 환경, 여러 번의 리플로우 사이클, 또는 장기간의 보관 등을 겪을 경우, 열충격, 습기 침투 및 납땜성에 관한 가속시험 데이터를 요청하십시오. 이러한 데이터는 MSL 취급 기준, 베이크 공정 및 예상 현장 수명 설정에 도움이 됩니다.
0603 패드 구조에서 톰스토닝을 방지하기 위해 권장되는 SMT 실장 허용오차는 얼마입니까?
X/Y 픽앤플레이스 정렬 오차를 ±0.05 mm 이내로 유지하고, 회전 정밀도를 1도 이내로 관리하십시오. 또한 쌍으로 된 패드 간의 페이스트 양을 균일하게 맞추고, 트레이스의 열 완화를 균형 있게 설계하는 것도 불균형과 톰스토닝을 효과적으로 예방합니다.