RM06F75R0CT 0603 SMD: מפרט מלא ומדריך עקבות הדפסה
צוותי עיצוב שבוחרים ברכיבים קומפקטיים להרכבה על פני השטח זקוקים להדרכה תמציתית ומעשית לגבי הממדים הפיזיים, הגבולות החשמליים ואינטגרציה ללוח PCB. נתונים מהענף מראים שרכיבי SMD בגודל 0603 עדיין מהווים אחד הרגליים הנפוצים ביותר עבור רכיבי פסיביים ולדים ב-PCBs בעלי צפיפות גבוהה, משום שהם מאזנים בין גודל, יכולת ייצור וביצועים תרמיים. מדריך זה מתמקד ב-RM06F75R0CT, תוך מתן סקירה של מה שעל המתוכנתים לוודא בדף הנתונים ומה עליהם ליישם על הלוח: מפרטים פיזיים, גבולות חשמליים, פדים לרגל והדפס, פרופיל ריפלוקס ובדיקות ביקורת.
| פרמטר / מידה | מפרט (מטרי) | מפרט (אימפריאלי) | הנחיה הנדסית |
|---|---|---|---|
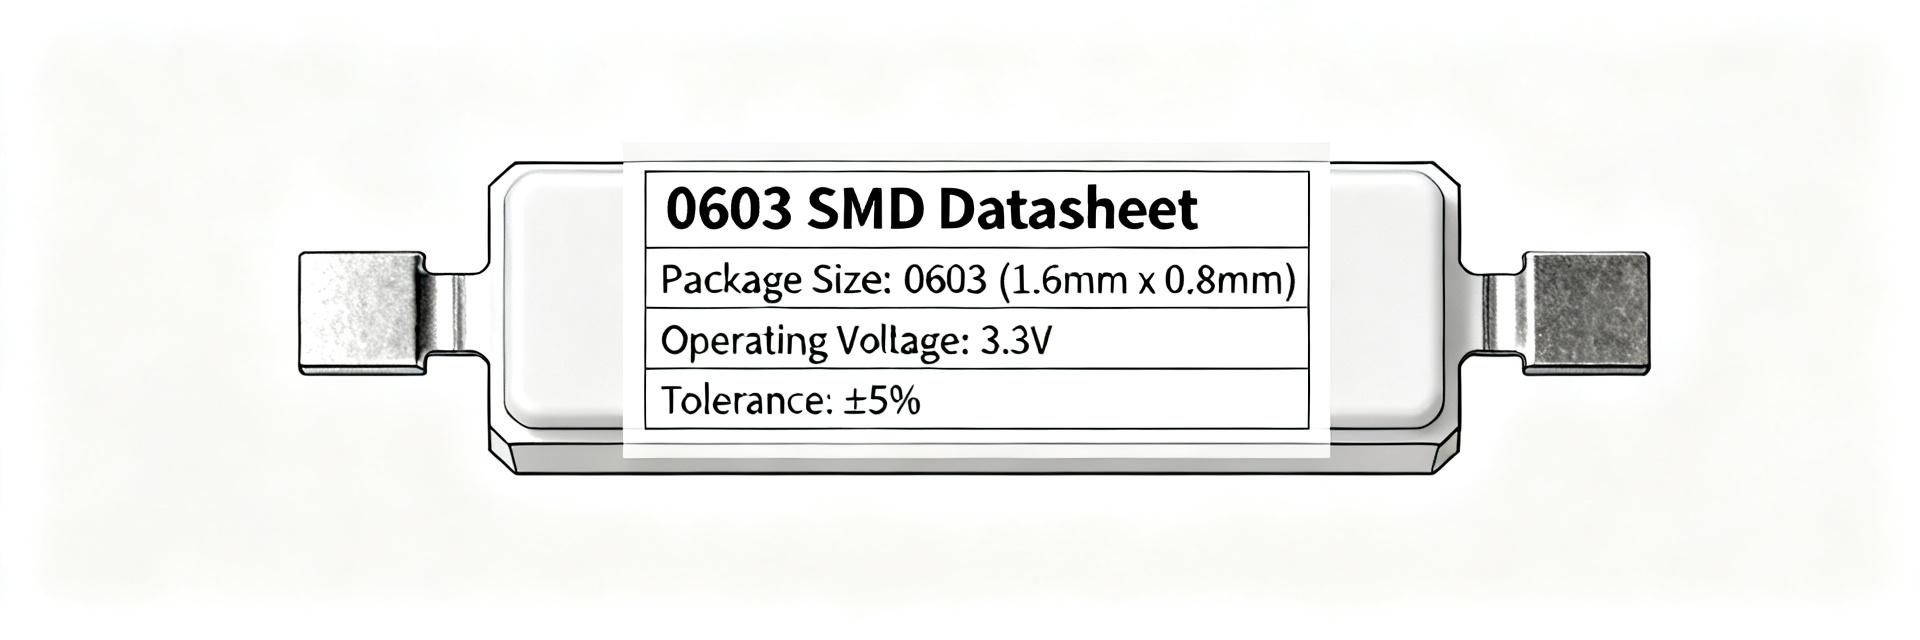
| מתאר אריזת הרכיב | 1.60 × 0.80 ממ | 0.063 × 0.031 אינץ' (0603) | פרופיל רגליים מטריק סטנדרטי 1608 |
| אורך פד מומלץ (X) | 1.30 ממ | 51.2 מיל | מאפשר יצירת שכבת ריתוך מוצקה |
| רוחב הפאד המומלץ (Y) | 0.60 מ"מ | 23.6 מיל | מגביל את העודף של הדבק ומונע גישור צדדי |
| מרווח בין פאדים ( Clearance ) | 0.70 מ"מ | 27.6 מיל | מרכז את גוף הרכיב ומאזן את tension פני השטח |
| עובי הסטנסיל המטרה | 0.125 מ"מ | 5.0 מיל | רדיד נירוסטה חתוך בלייזר |
| סובלנות מיקום (X/Y) | ±0.05 מ"מ | ±2.0 מיל | מונע עיוות בהרכבה ופגמים מסוג טומבסטון |
1 — רקע: מה משמעות RM06F75R0CT ו-0603 SMD עבור התכנון שלך
אריזה וזהות פיזית
נקודה: ה-footprint הנומינלי של ה-SMD 0603 תואם לרכיב מלבני קומפקטי הנפוץ עבור נגדים, נורות LED ורכיבים פסיביים קטנים. עדות: המידה הקאנונית ביחידות אימפריאלי היא בערך 0.06" × 0.03" (לעיתים מיוצגת במטריות 1608 או 1.6 × 0.8 ממ עבור גרסאות LED/נגדים) עם עובי טיפוסי שנע בין כ-0.45 מ"מ ל-0.9 מ"מ בהתאם לסוג המכשיר. הסבר: עבור תכנון הלAYOUT וההרכבה, יש להתייחס ל-SMD 0603 כאופציה בצפיפות בינונית—קטן מספיק כדי לחסוך מקום, גדול מספיק כדי לאפשר טיפול מהימן—תוך בדיקת העובי המדויק של המכשיר וגאומטריית התיקונים בדף הנתונים של הרכיב לפני הגדרת סטאקאפ הלוח או עומק השבלונה.
יישומים אופייניים ותנאי הצבה
נקודת המפתח: רכיבי SMD בגודל 0603 נמצאים במערכים של נורות חיווי, בלוחות חיישנים צפופים ובפריסות עם אותות מעורבים, שם יש לאזן בין צפיפות הניתוב לאמינות. עדות: בהשוואה ל-0402, 0603 משפר את עמידות ההצבה ומפחית את סיכון התופעה המכונה "tombstoning"; לעומת 0805, הוא מספק צפיפות נתיבים טובה יותר במחיר ייצור נמוך באופן קומפקטי. הסבר: בחרו ב-SMD 0603 כאשר אתם זקוקים לפשרה בין מיניאטורייזציה לתפוקה: הצבו אותו עם מרחב מתאים לציפויי הריפלואו, והשאירו את 0402 לאזורים צפופים במיוחד או את 0805 כאשר העמידות ללחץ מכני היא בעדיפות.
2 — מפרטים חשמליים וסביבתיים מפורטים (ניתוח מעמיק של הנתונים)
דירוגים וחסרים חשמליים
נקודה: תמיד יש להפיק את מתח/זרם ההולכה הקדמי, התנגדות/דירוג הספק, סובלנות או קיבול/מתח ישירות מה-RM06F75R0CTדף הנתונים במקום להניח ערכים גנריים של 0603. הוכחה: דפי הנתונים מציגים מקסימום מוחלט, נקודות הולכה קדמית טיפוסיות או נקודות עבודה מדורגות, וקטגוריות סובלנות; תנאי הבדיקה מפורטים בדרך כלל בטמפרטורה של Ta = 25°C. הסבר: השתמש בטבלאות בדף הנתונים כדי לקבוע שוליים עיצוביים, קרא את עקומות הדרוטינג כדי לקבוע את הזרם או הספק המרביים בטמפרטורת הלוח, וציין את תנאי הבדיקה (Ta = 25°C אלא אם צוין אחרת) בתכנית האימות שלך כדי למנוע עומס יתר על הרכיב במהלך היישום.
מפרטי תרמיות, אמינות ומחזור חיים
נקודה: המאפיינים התרמיים ודירוגי האמינות מכתיבים את בחירת התהליך והטיפול באחסון. עדות: פרמטרים מרכזיים כוללים עמידות תרמית (θJA), טמפרטורות מקסימליות של המפרק ולוח, רמת הרגישות ללחות (MSL)以及 מספר מחזורי הריפל המומלץ. הסבר: בקשו מספקים מידע על מבחנים מואצים – זעזוע תרמי, ספיגת לחות, יכולת הלחמה – כאשר הזמינים; קבעו נוהלי אחסון ואפייה בהתאם ל-MSL, והגבילו את מספר מחזורי העבודה מחדש כדי לשמור על אינטגריטי המכשיר ולהבטיח ביצועי מחזור חיים צפויים.
3 — המלצות לגודל השטח ותבנית הלוח (מדריך מעשי לגודל השטח)
מידות מומלצות לתבנית הלוח
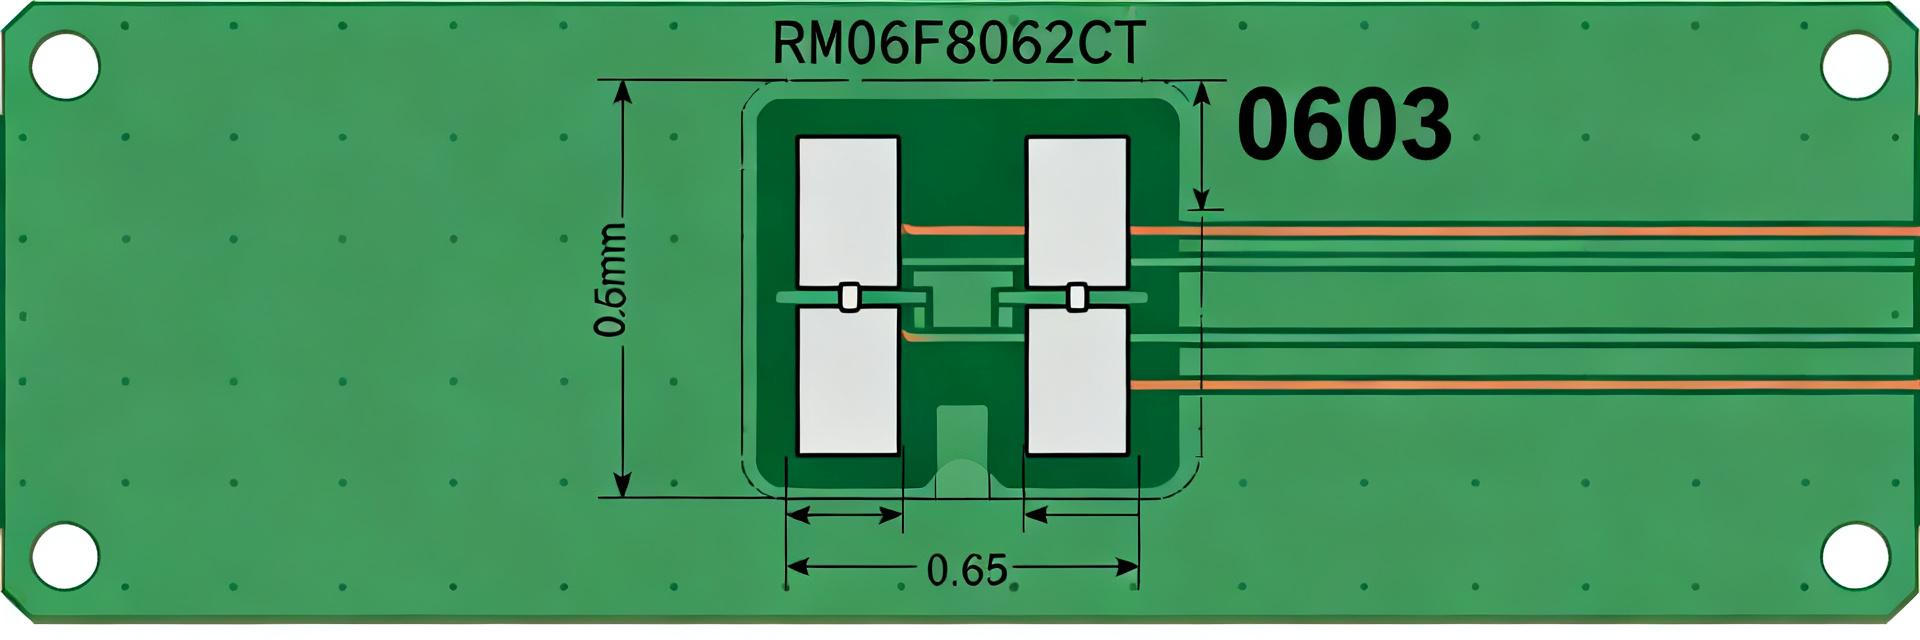
נקודה: תבנית לוח מותאמת לחלקים בגודל 0603 משפרת את התשואה ומפחיתה כשלים בהרכבה; יש לציין את מידות הפדים הן במילימטרים והן במילס. עדות: עבור תבנית 0603 שמרנית, מותאמת ל-RM06F75R0CT, השתמש באורך פאד של 1.30 מ"מ (51 מיל), ברוחב פאד של 0.60 מ"מ (24 מיל), במרווח בין פאדים של 0.70 מ"מ (28 מיל) ובמתווה הקרקע הכולל הממוקם במרכז הפאדים. הסבר: מיקם את הרכיב במרכז בין הפאדים, הגדר אזורים ללא שימוש בשווי גודל מתווה הגוף של הרכיב בתוספת מרחק של 0.2 מ"מ, והשתמש במסכה לריתוך בין הפאדים כדי למנוע קצרים; קרא ל-layout הזה כ-footprint הבסיסי ואשרר אותו באמצעות מאסטר מכני מהדאטא שיט.
טיפים לסטנسل לעיסת ריתוך ולפתחי הפאד
נקודה: פתח הסטנסיל ועובי הסטנסיל משפיעים ישירות על הרטבה ועל יצירת פילט. עדות: עבור פדים של מיקום 0603 לעיל, מומלץ לכסות 60–80% מכל פד עם סטנסיל נירוסטה בעובי 0.125 ממ (5 מיל) כדי לאזן את כמות המשחה. הסבר: השתמשו בהפחתת פתח בגודל 60–80% כדי למנוע עודף משחה ותופעת הטומבסטונינג; שקול להשתמש בפתחים מחולקים או בחלונות בספקי פדים ארוכים יותר אם נצפתה שקיעה של המשחה. השתמשו בהפרשים בסגנון IPC-7351 בעת יצירת פתחי גרבֶר והוסיפו תרשים של המבנה עם הערות בחבילת ההוצאה לאור.
4 — שיטות עבודה מומלצות להרכבה ולריתוך בפיוז'ן
טול-אנד-פלייס וסובלנותי מיקום
נקודה: מיקום מדויק ובחירה נכונה של הפייה מפחיתים תקלות מכניות ותופעת הטומבסטונינג. עדות: עבור רכיבי 0603, שואפו לדיוק מיקום X/Y טוב יותר מ±0.05 ממ ולדיוק סיבוב בתוך 1 מעלות; השתמשו בפיות ואקום בגודל המתאים לגופי 0603 וקבעו גובה אחזור נמוך כדי למנוע הזזות לא רצויות. הסבר: ודאו שהסימנים המתייחסים למיקום והנפח העקבי של משחת ההלחמה נשמרים כדי לשמור על חזרתיות המיקום; איזנו את נפח המשחה בין הכריות כדי למנוע טומבסטונינג ווודאו כי השבלונה נקייה וחלקה עבור קווי ייצור בעלי תפוקה גבוהה.
פרופיל הריפל והמלצות להלחמה
נקודה: חלון הריפל חייב לכבד את MSL של המכשיר ואת הגבולות התרמיים תוך השגת נסיגת ריתוך תקינה. עדות: הנחיות ריפל טיפוסיות להרכבות 0603: עלייה מבוקרת לרמת ההשרייה (~1–2°C/שנ',), זמן השרייה של כ-60–120 שניות כדי להפעיל את הפלקס, פיק של 235–250°C לסגסוגות ללא SnPb עם 30–60 שניות מעל הטמפרטורה הנוזלית, מותאם בהתאם למגבלות MSL ו-θJA. הסבר: בחרו סגסוגת ריתוך ופלקס התואמים לדירוג היכולת לרתך של הרכיב, צמצמו ריפלים חוזרים כאשר MSL גבוה, והקפידו על איתור אזהרות בהרכבה—טומבסטונינג, נסיגת ריתוך לא מספקת או גושי ריתוך מוגזמים—המעידים על צורך בתיקונים בסטנסיל, בפדים או בפרופיל הריפל.
5 — בדיקה, מבחן ופתרון בעיות על הלוח המודולרי
نقاط בדיקה חזותית ובבדיקת רנטגן
נקודה: הגדרו קריטריונים ברורים לאישור ויזואלי ומטרות בדיקת רנטגן לפגמים נסתרים. הוכחה: בדיקות ויזואליות מקובלות כוללות קפלת מתכת רציפה על שתי התנאים, קופלנאריות בתוך סף הסביבה של הרכיב, absence of bridging or skew, ו- no tombstoning. הסבר: השתמשו ברנטגן כדי לזהות חללים מתחת לתנאים או פגמים פנימיים בהלחמה; סימני תקלה נפוצים כוללים קפלות אסימטריות (כמות לא מספקת של משחה) וחללים פנימיים (משחה מזוהמת או רטיבות לקויה), המצביעים על בעיות בפתחי המשחה או בפרופיל הריפל.
אימות חשמלי ופתרון בעיות בשטח
נקודה: בדיקות במהירות על השולחן ורשימת בדיקה לפתרון בעיות מזרזים את איתור הכשלים בייצור. עדות: עבור רכיבים בעלי התנגדות או מסוג LED, יש להשתמש בבדיקת המשכיות במולטימטר ובבדיקות זרם קידמי תחת זרם מבוקר; לפני החלפה יש לאשר את סימון הרכיב מול טבלאות המפרטים. הסבר: אם מופיעים כשלים, יש לפעול לפי רשימת בדיקה: לבדוק המשכיות בתוך המעגל, לבצע ריפלוי על פד נעל או על קופון בדיקה ניתן להחלפה, להשוות את עקביות הריפלוי בין הלוחות, ואם יש צורך בשחזור, עדיף להשתמש בחום אוויר בטמפרטורות מבוקרות כדי למנוע הרמת הפדים; אם הבעיה נמשכת, יש לבחון מחדש את הפסי הקביעה או את הדבק.
סיכום
- RM06F75R0CTהאינטגרציה מחייבת בדיקת הגבולות החשמליים והפרמטרים התרמיים כפי שמפורטים בדף הנתונים; ודאו שחוקי הלוח משקפים את עקומות הדרוטינג ואת הטיפול ב-MSL כדי למנוע עומס יתר וכשל מוקדם.
- תבנית SMD 0603 עם מידות פדים של 1.30 × 0.60 מ"מ ופתחי משחה בגודל 60–80% מניבה קצוות ציפוי אמינים תוך מזעור תופעת התומבסטיון כאשר היא משולבת עם סטנסיל בעובי 0.125 מ"מ.
- פרופילי ריפלוק מבוקרים, דיוק הצבה של ±0.05 מ"מ ונקודות בקרה ממוקדות לבדיקה חזותית/בקרת רנטגן מהווים את העמוד השדרה של זרימת הרכבה חוזרת ונשנית עבור עיצובי PCB בצפיפות בינונית.
שאלות נפוצות
כיצד עליי לאמת אתRM06F75R0CTהדירוגים החשמליים לפני השרטוט?
עיין בטבלאות דף הנתונים הרשמי כדי למצוא את המקסימום המוחלט, ערכי הפעלה типיים ותנאי הבדיקה (Ta = 25°C). השווה בין ערכי המתח/זרם הקדמי או ההתנגדות/הכוח לבין טמפרטורת הפעולה שלך והשתמש בעקומות הירידה כדי לקבוע מרווחי עיצוב זהירים.
איזה עובי סטנסיל ואחוז פתחים עובדים הכי טוב עבור רכיבי SMD 0603?
סטנסיל נירוסטה בעובי 0.125 מ"מ (5 מיל) עם כיסוי פתחים של 60–80% לכל פאד מהווה נקודת התחלה מוכחת עבור רכיבי 0603. התאם את צורת הפתח (פיצול או חלון זכוכית) אם אתה מבחין בשקיעה מוגזמת של הרדיד או בתופעת הטומבסטונינג במהלך ניסויי ההרכבה בסיבוב הראשון.
מתי עלי לבקש מידע נוסף על אמינות עבור רכיב SMD קטן?
בקש מידע מ-tests מאיצים—שוקע תרמי, ספיגת לחות ויכולת ריתוך—אם הרכיב ייחשף לסביבות קשות, למספר מחזורי ריפלוקס או לאחסון ממושך. מידע זה מסייע לקבוע את תנאי הטיפול לפי MSL, פרוצדורות האפייה ואת משך החיים הצפוי בשטח.
מהם סטנדרטי הסטייה המומלצים להצבה ב-SMT כדי למנוע תופעת הטומבסטונינג על פדים בגודל 0603?
שמור על דיוק הזזה-הנפה X/Y בתוך ±0.05 מ"מ ועל דיוק סיבוב בתוך 1 מעלות. גם אחידות נפח המשחה בין זוגות הפדים ואיזון שחרור החום של המסלולים מפחיתים באופן משמעותי אי-איזון ותופעת הטומבסטונינג.